

Blog
Por qué un pliegue perfecto en CAD puede dar una pieza fuera de tolerancia: recuperación elástica

Un doblez puede coincidir con su geometría prevista bajo carga y aún así perder el dibujo después de que las herramientas lo liberan. El springback de la plegadora es la recuperación elástica detrás de ese cambio. La tarea de ingeniería es predecir o medir la recuperación, distinguirla de otros errores y validar la pieza descargada. Este informe explica la física, los límites de un cálculo de recuperación elástica y una forma práctica de crear un registro de compensación repetible. Todos los ejemplos numéricos a continuación son cálculos hipotéticos, no resultados de pruebas Titan ni instrucciones de configuración de la máquina.
Una fracción de grado puede convertirse en un problema de montaje
Considere una brida rígida con un punto de inspección a 100 mm del eje de curvatura. Si su orientación difiere de la dirección nominal en 0,5°, el desplazamiento normal a esa dirección nominal es de aproximadamente 0,87 mm. En un brazo de palanca de 250 mm, un error de 1° da aproximadamente 4,36 mm. Por lo tanto, una pequeña discrepancia angular puede ser muy importante en un orificio de montaje distante o en un borde coincidente.
Ilustración geométrica: d = L sin(|δ|), donde d es el desplazamiento transversal, L es la distancia desde un eje de rotación fijo ideal y δ es el error angular. Para 100 mm y 0,5°, d = 100 × sin(0,5°) ≈ 0,873 mm. Este es un componente del desplazamiento, no la pila de tolerancia completa. Las piezas reales también tienen errores de radio de curvatura, longitud de brida, ubicación de orificios y referencia.
Este cálculo no diagnostica el retorno elástico. Explica por qué un problema de ángulo de curvatura merece más que una comprobación visual de un cuadrado. La geometría terminada y descargada es lo que recibe el conjunto.
La misma geometría importa en fabricación de soporte y placa de montaje y fabricación de gabinetes y gabinetes, donde una desviación angular puede alejar una característica de montaje o un borde de acoplamiento de su punto de referencia previsto.
¿Qué sucede realmente cuando se descarga el punzón?
Durante la flexión, parte de la deformación es recuperable y parte es permanente. Una vez que el material ha cedido, la deformación plástica cambia su forma; La tensión elástica permanece superpuesta a esa deformación plástica. Quitar la carga cambia la distribución de la deformación elástica y la pieza adopta una nueva forma de equilibrio. Las tensiones residuales pueden permanecer; la descarga no significa que la tensión sea cero en todas partes.
Para una curva en V simple, esta recuperación comúnmente abre el ángulo interno incluido y aumenta el radio de curvatura. Historias de formación más complicadas también pueden producir cambios de curvatura o torsiones. Guía de recuperación elástica de WorldAutoSteel explica las funciones de la fuerza, el endurecimiento y la respuesta elástica. Sus ejemplos de estampado no deben tratarse como configuraciones de prensa plegadora ya preparadas.
La convención de ángulos es esencial. En este artículo, α es el ángulo interno incluido: una hoja plana mide 180° y una parte en ángulo recto mide 90°. Definir Δα = αgratis − αcargado. Δα positivo significa que la curva se abre después de la liberación. En cambio, un controlador o un trabajo de investigación puede informar una rotación de curvatura, 180° − α; el signo del cambio angular luego se invierte. Las preguntas complicadas de SSAB analiza la recuperación elástica y la flexión excesiva; Traduzca siempre la convención de ángulos antes de comparar valores.
Una útil ecuación de recuperación elástica y sus condiciones de contorno
Una idealización del haz hace que el mecanismo sea más fácil de ver. Para una sección localmente uniforme que se descarga elásticamente, la curvatura recuperada se aproxima por Δκ = M/(EI), por lo que κgratis ≈ κcargado − M/(EI). Aquí M es el momento flector inmediatamente antes de la descarga, E es el módulo de descarga elástico relevante e I es el segundo momento del área. Para una tira rectangular, I = bt³/12, con ancho de tira by espesor t. Utilice unidades consistentes; N·mm dividido por N/mm² × mm⁴ da la curvatura en mm⁻¹.
Este es un modelo explicativo, no una calculadora de profundidad de punzonado con flexión por aire. Una curva en V real tiene transiciones de contacto, un campo de momento de flexión no uniforme, deformación plástica y geometría cambiante. La ecuación supone una descarga elástica y omite la plasticidad inversa, el contacto detallado, la respuesta constitutiva anisotrópica y la conformidad de la máquina. Las condiciones de ancho, tensión plana o deformación plana también son importantes. No puede establecer una herramienta, una apertura de matriz o una carga de máquina seguras.
Un cálculo práctico de la recuperación elástica de una chapa necesita una ley del material y un modelo de formación apropiados, no solo un nombre de grado nominal. García-Romeu, Ciurana y Ferrer (2007) investigó experimentalmente la recuperación elástica mediante flexión por aire en combinaciones de materiales, espesores y ángulos. Aerens, Vorkov y Duflou (2019) examinó específicamente cómo la variación en el módulo elástico afecta la predicción. Sus estudios son una razón para probar las suposiciones, no una base para copiar un ángulo de corrección universal.
¿Qué variables pertenecen al registro de plegado?
| Entrada | Por qué pertenece al registro | Qué retener |
|---|---|---|
| Respuesta material | La fuerza, el endurecimiento del trabajo y la respuesta de descarga influyen en la recuperación. | Identificación de grado, condición/temperatura, calor o bobina y datos relevantes del material. |
| Espesor real | Cambia la geometría, la rigidez y las condiciones de contacto. | Mediciones en ubicaciones definidas, no solo calibre nominal. |
| Geometría de la herramienta | El radio del punzón, la apertura del matriz y las condiciones de contacto afectan el doblez formado. | ID de herramientas, radios, apertura, sujeción y límites de carga aprobados. |
| Dirección de rodadura y condición en blanco | Una prueba controlada debe identificar la orientación y la condición entrante. | Orientación relativa al doblez, ubicación del espacio en blanco, condición del borde y conformado previo relevante. |
| Condiciones de plegado e inspección | Cambiar el método o la medición cambia lo que se está comparando. | Doblado por aire/hundimiento/otro método aprobado, soporte, secuencia, posición de inspección y estado de restricción. |
Estas entradas deben tratarse como un sistema acoplado. SSAB identifica las propiedades del material, el espesor, la geometría del punzón y la matriz entre los factores que afectan el ángulo acabado. Sus recomendaciones específicas de grado no son intercambiables con los datos de una aleación no verificada. La selección de herramientas también debe respetar la guía de radio mínimo del proveedor del material y la carga permitida del sistema de herramientas. Vea nuestro Guía de métodos de doblado y herramientas para plegadoras para esa tarea de selección separada.
Cambiar la apertura de una matriz para influir en el retorno elástico también cambia otras demandas del proceso. No reduzca la abertura ni aumente la penetración simplemente para buscar un ángulo sin volver a verificar la fuerza, el contacto, el soporte de la brida, el radio y el entorno operativo aprobado.
Para la planificación de aplicaciones específicas del material, consulte corte y doblado de acero inoxidable. Mantenga el grado y la condición reales asociados con la configuración aceptada en lugar de tratar todos los aceros inoxidables como un solo material.
Ejemplo resuelto: estimar una corrección local a partir de dos resultados de prueba
Datos hipotéticos, sólo para cálculo: asume que un sistema de prueba aprobado puede determinar un ángulo incluido con carga equivalente y un ángulo sin carga utilizando un método validado. El lote de material, el espesor, las herramientas, la longitud de curvatura y el procedimiento de medición permanecen fijos. Los números a continuación son valores de enseñanza inventados, no resultados medidos de MetalPress.
| Prueba | Ángulo incluido cargado, αL | Ángulo incluido libre, αF | Apertura observada, Δα |
|---|---|---|---|
| A | 87.0° | 91.4° | 4.4° |
| B | 85.5° | 89.8° | 4.3° |
La pendiente local es s = (89,8 − 91,4)/(85,5 − 87,0) = 1,067 grados de cambio de ángulo libre por grado de cambio de ángulo cargado. Una interpolación lineal para un ángulo libre de 90,0° da αL,objetivo = 87,0 + (90,0 − 91,4)/1,067 ≈ 85,69°. La estimación se sitúa entre las dos condiciones del ensayo, en lugar de extrapolarlas más allá de ellas.
El resultado es un candidato ángulo de carga física según los supuestos: no es una entrada de CNC ni un comando de posición del ariete. Las coordenadas de la máquina, las convenciones de ángulos del controlador, las herramientas y la estrategia de control determinan cómo se implementa una corrección aprobada. No inserte un instrumento de medición en un espacio de herramientas cargado; obtener cualquier valor en proceso sólo a través de un sistema y procedimiento de medición aprobado por el proveedor.
Produzca una pieza de confirmación e inspecciónela descargada. Si las partes repetidas se dispersan sustancialmente, corregir la media por sí sola no resolverá el problema. Investigar el material entrante, la configuración, la ubicación y la variación de las medidas. Las dos observaciones hipotéticas ilustran la interpolación; no establecen ni linealidad en un rango más amplio ni capacidad de producción.
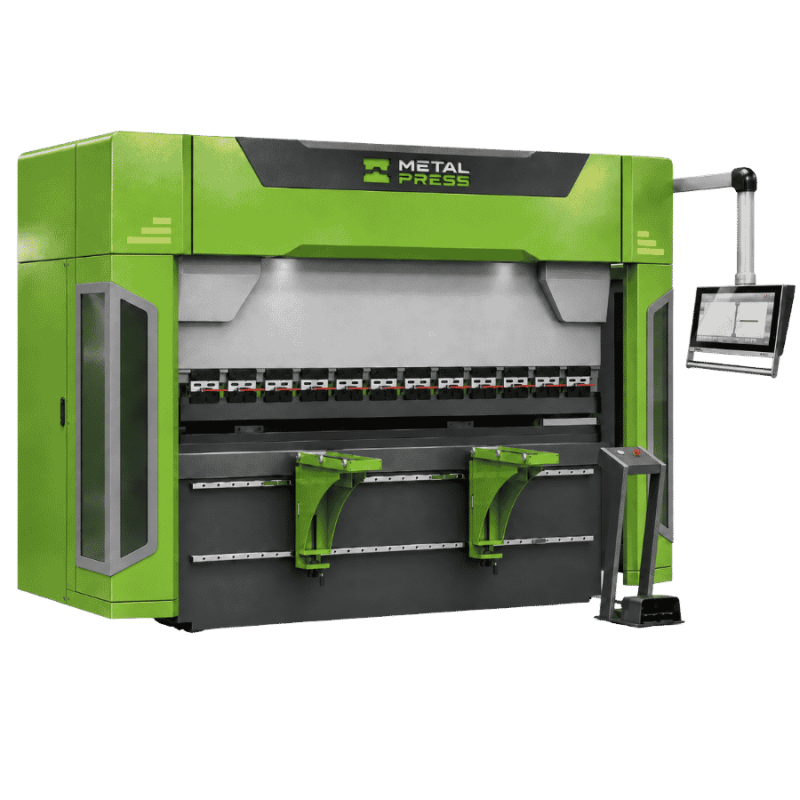
Prensa plegadora CNC Servo-Hidráulica Titan
Revise modelos, longitudes de plegado, herramientas y cotizaciones para sus piezas.
Separe el retorno elástico de las otras fuentes de error de curvatura
| Patrón observado | Causas candidatas a investigar | Comparación útil |
|---|---|---|
| El plegado cambia entre estados cargados y libres. | Recuperación elástica del material, junto con cualquier diferencia de medida o contención. | Observaciones cargadas/libres comparables utilizando un método aprobado. |
| El ángulo central se diferencia de los extremos por una curva larga. | Deflexión de máquina/herramienta, configuración de coronación, alineación, soporte o variación local del material. | Mida posiciones definidas a lo largo del mismo pliegue. |
| El ángulo es aceptable pero una brida o un orificio pierde su referencia. | Geometría en blanco, margen de plegado, referencia de ubicación, secuencia de plegado o error acumulado. | Inspeccione el esquema de referencia en blanco y dimensional por separado del ángulo. |
| Las piezas varían a pesar de un programa sin cambios. | Diferencias de material/espesor, asiento, condición de herramientas, repetibilidad de ubicación o inspección. | Repita una configuración controlada y conserve la identidad del material. |
Estos patrones son pistas, no diagnósticos únicos, y pueden coexistir varias causas. SSAB distingue la recuperación elástica del material de la deflexión y coronación de la máquina. Un error de ángulo que varía espacialmente no se soluciona automáticamente mediante una corrección uniforme de sobreflexión. Nuestro artículo sobre consistencia de coronación y ángulo de flexión cubre ese tema separado; Este artículo se centra en la recuperación de materiales y su validación.
El margen de curvatura aborda la longitud desarrollada a través de la curvatura. Un factor K utilizado para el desarrollo de patrones planos no es, en sí mismo, un modelo de compensación de recuperación elástica. Verifique las dimensiones del patrón plano y el ángulo de curvatura sin carga como características separadas.
Para piezas de chapa multipliegue, inspeccionar los cambios de geometría y datum intermedios así como la pieza final. Un doblez posterior o un paso de localización pueden introducir un error dimensional incluso cuando se aceptó un ángulo anterior.
Construya un procedimiento de verificación repetible
El siguiente es un marco de documentación propuesto, no un sustituto del manual de la máquina, la evaluación de riesgos ni un procedimiento operativo aprobado. Establezca el método de aceptación antes de modificar la configuración.
- Defina las características del dibujo: ángulo incluido o rotación de pliegue, tolerancia, referencias de referencia y si la pieza se inspecciona libre o restringida.
- Registre la identidad del material, el espesor real, la orientación, la condición del espacio en blanco, las identificaciones de las herramientas, la configuración aprobada y la revisión del programa.
- Verifique el método de medición, la idoneidad del instrumento y el asiento consistente. Identifique en qué parte de la curva se toma cada lectura.
- Realizar partes de confirmación representativa a través del proceso aprobado. Utilice la misma condición de inspección sin carga y registre el intervalo de medición transcurrido cuando sea relevante.
- Repita las mediciones y las piezas lo suficiente como para distinguir la variación de la medición de la variación del proceso. Definir el tamaño de la muestra y los criterios de capacidad en el plan de calidad; una primera parte exitosa no es un estudio de capacidad.
- Guarda tanto el resultado aceptado como sus límites de aplicabilidad. Revalidar cuando cambie la condición del material, las herramientas, la geometría, la secuencia o la configuración relevante de la máquina.
La incertidumbre de la medición es importante cuando la banda de aceptación es estrecha. Para la relación hipotética Δα = αF − αL, dos mediciones de ángulos independientes con incertidumbres estándar de 0,10° cada una dan u(Δα) = √(0,10² + 0,10²) ≈ 0,14°. Esta es una incertidumbre estándar, no automáticamente una incertidumbre expandida o una tolerancia. Las mediciones correlacionadas y los diferentes instrumentos requieren un modelo de incertidumbre diferente. El ejemplo es un cálculo original, no una especificación del instrumento reivindicada. NIST explica la propagación de la incertidumbre estándar combinada.
Lo que la simulación y el control CNC pueden y no pueden establecer
La simulación es más útil cuando la respuesta del material y los supuestos de contacto coinciden con el caso de formación y su resultado se compara con piezas representativas. Šarić, Mehmedović y Butković compararon las predicciones de elementos finitos con experimentos de flexión de aire utilizando aluminio, acero dulce y acero de mayor resistencia; su modelo subestimó significativamente la recuperación elástica del material de mayor resistencia. Su estudio de 2016 ilustra por qué la coincidencia para un material no valida un modelo para otro.
El estudio de doblado en V con aire DP600 de Özdemir utilizó un experimento diseñado que involucra radios de punzonado y espesores de láminas. Que el 2020 funcione demuestra una forma estructurada de estudiar los efectos de los parámetros, pero su respuesta ajustada no debe transferirse a diferentes herramientas o materiales como una ecuación universal.
Para la selección de equipos, distinga compensación programada, medición de ángulo en proceso, corrección automática y coronación. Abordan diferentes partes del problema. Pregunte qué funciones están realmente incluidas, cuáles requieren opciones, qué se mide, cuándo se produce la corrección y cómo se verifica la pieza terminada. Una posición de eje repetible por sí sola no es prueba de un ángulo descargado repetible en lotes de material cambiantes.
Para un trabajo específico, utilice el Página de producto de plegadora CNC servohidráulica Titan para la discusión sobre la configuración comercial. Proporcione el dibujo, la gama de materiales, la propuesta de herramientas, la longitud de curvatura y la tolerancia. Obtenga confirmación por escrito de las funciones de control y medición solicitadas. En este artículo no se atribuye al Titan ninguna característica automática de detección de ángulo ni precisión de recuperación elástica.
La capacidad y la envolvente de trabajo siguen siendo comprobaciones de selección independientes. Utilice nuestro tonelaje, longitud de plegado y guía de tope trasero de plegadora para esos requisitos; un cálculo de compensación de ángulo no establece la capacidad de la máquina o de las herramientas.
Preguntas frecuentes
¿Qué es el retorno elástico en la flexión de una plegadora?
Es el cambio de geometría a medida que el material se recupera elásticamente después de la descarga. Para una curva en V simple, normalmente abre el ángulo interno incluido. Especifique siempre la convención de ángulos y el estado de restricción de medición.
¿Existe una fórmula de cálculo de recuperación elástica para cada pieza de chapa?
Ningún ángulo de corrección único o fórmula simplificada es válido para cada material, geometría de plegado y disposición de herramientas. Utilice un modelo adecuado para la estimación y mediciones representativas de piezas descargadas para la validación.
¿Una plegadora más grande elimina el retorno elástico?
Una clasificación de fuerza de máquina más alta no elimina la recuperación elástica del material. La capacidad, las herramientas aprobadas, las funciones de control y la compensación deben evaluarse por separado.
¿La coronación puede corregir el springback?
La coronación compensa la deflexión relevante de la máquina/herramienta a lo largo de la longitud de plegado. No es un sustituto universal de la compensación de ángulo específica del material. Diagnostica tanto la variación espacial como el ángulo sin carga.
¿Debo cambiar el factor K para corregir un ángulo de curvatura incorrecto?
Trate la longitud del patrón plano y el ángulo sin carga como características separadas. Un factor K utilizado para el margen de flexión no predice por sí solo la recuperación del material después de la descarga.
Referencias y alcance de la evidencia
- WorldAutoSteel, pautas de aplicación de AHSS: Springback. Orientación industrial; Los ejemplos de estampado requieren contexto cuando se aplican al frenado de prensa.
- SSAB, 20 preguntas sobre la flexión. Explicación del fabricante sobre recuperación, variables de ángulo y consideraciones de radio mínimo; Las recomendaciones específicas de grado se limitan a sus productos.
- SSAB, Doblado de prensa. Explicación del fabricante que distingue la recuperación elástica de la deflexión/coronación.
- García-Romeu, M. L.; Ciurana, J.; Ferrer, I. (2007). Determinación del springback de chapas en un proceso de curvado al aire basado en un trabajo experimental. Revista de tecnología de procesamiento de materiales, 191, 174-177. DOI: 10.1016/j.jmatprotec.2007.03.019. Resumen del editor y vista previa consultados; no se citan resultados completos no verificados.
- Aerens, R.; Vorkov, V.; Duflou, JR (2019). Predicción del springback y variación del módulo de elasticidad. Fabricación de Procedia, 29, 185–192. DOI: 10.1016/j.promfg.2019.02.125. Resumen del editor consultado.
- Šarić, E.; Mehmedović, M.; Butković, S. (2016). Análisis del springback en el proceso de curvado por aire. Revista de Tecnología de la Plasticidad, 41 (2). Resumen de investigación consultado; Hallazgo cualitativo de validación del modelo únicamente.
- Özdemir, M. (2020). Optimización del retorno elástico en el procesamiento de flexión Air V utilizando el método Taguchi y RSM. Mecánica, 26(1). DOI: 10.5755/j01.mech.26.1.22831. Resumen de investigación consultado; no se transfieren coeficientes ajustados.
- NIST, combinación de componentes de incertidumbre. Guía de metrología primaria para el ejemplo de incertidumbre de entrada independiente; no se implica ninguna especificación del instrumento.