
Blog
Compensación de flexión y uniformidad del ángulo de plegado


La compensación de flexión de la plegadora compensa la deflexión a lo largo del sistema de doblado para que la relación de la herramienta se pueda gestionar a lo largo de la longitud de trabajo. Pertenece al plan de preparación e inspección para curvas largas. Este informe explica qué aborda la compensación de flexión, qué no mide y cómo especificar una revisión significativa de la consistencia de la curvatura.
Qué compensación de flexión se pretende compensar
La carga de formación cambia la relación entre el ariete, la base y las herramientas a lo largo de una curva. Un sistema de compensación introduce un ajuste destinado a contrarrestar la desviación relevante. La configuración necesaria depende de la máquina, la disposición de las herramientas y la carga de la pieza.
Los arreglos de compensación mecánica e hidráulica se implementan de manera diferente. Confirme el sistema en la máquina real y cómo está configurado o controlado. el Página plegadora Titan describe compensación de flexión mecánica controlada por CNC; esta descripción no debe ampliarse a afirmaciones sensoriales no relacionadas.
Distinguir un patrón longitudinal de un error de ángulo global
Al verificar una curva larga, registre dónde se tomó cada medición de ángulo. Un desplazamiento constante a lo largo de la pieza y una diferencia entre el medio y los extremos son observaciones diferentes. El patrón de medición ayuda a guiar una revisión de configuración calificada.
La consistencia del material, el asiento y la condición de la herramienta, la ubicación de las referencias y el método de inspección también son importantes. La compensación de flexión no debe convertirse en una explicación general para cada curva inexacta. Establezca posiciones de medición repetibles e identifique la pieza real y el lote de material.
Lista de verificación de selección
| Función | Direcciones | No prueba |
|---|---|---|
| Compensación de flexión | Compensación de deflexión longitudinal | Medición del ángulo final |
| Retroalimentación de posición del ariete | Posición controlada del ariete | El ángulo de la pieza descargada. |
| Tope trasero | Referencias de localización de piezas | Patrón plano correcto o sin recuperación elástica |
| Inspección de ángulo | Resultado de la pieza medida | Corrección automática a menos que esté documentado |
compensación de flexión no es medición automática de ángulo
Un controlador puede ordenar una configuración de compensación sin medir el ángulo de curvatura final. La detección automática del ángulo de curvatura requiere su propio hardware y funciones de control documentados. Las básculas de ariete y un dispositivo de seguridad láser tienen diferentes propósitos.
Preguntar qué valores se programan, cuáles se miden y cómo la máquina propuesta utiliza esa información. No asuma una flexión correcta en la primera parte, una corrección adaptativa o un sistema de ángulo de circuito cerrado porque una especificación incluye compensación de flexión CNC.
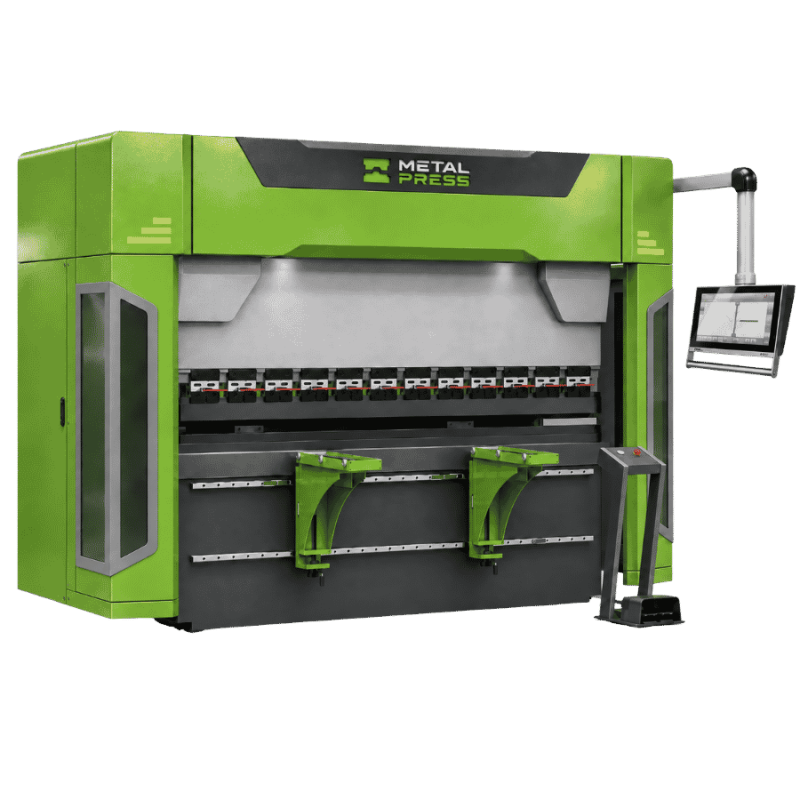
Prensa plegadora CNC Servo-Hidráulica Titan
Revise modelos, longitudes de plegado, herramientas y cotizaciones para sus piezas.
Revise el herramental completo y la disposición de carga.
Confirmar compatibilidad de punzón y matriz, carga permitida, altura de herramienta y longitud sobre la que se aplica el trabajo. El trabajo concentrado corto, las herramientas largas y la geometría de las piezas requieren la revisión de la máquina y las herramientas correspondientes.
Utilice el flujo de trabajo de múltiples pliegues para comprobar el orden de operaciones y accesos. Un sistema de compensación adecuado no soluciona una colisión de bridas o una referencia plana inadecuada.
Acuerde cómo se aceptará una curva larga
Especifique material, longitud de plegado, radio, tolerancia de ángulo y posiciones de inspección en el dibujo o plan de prueba. Registre las herramientas, la configuración y el método de medición utilizados para la primera parte. Evaluar piezas repetidas bajo las mismas condiciones definidas.
Para un panel de equipo largo propuesto, mida en las posiciones acordadas en lugar de juzgar solo un extremo. Si el resultado cambia, conserve la evidencia necesaria para distinguir los efectos del material, las herramientas, el posicionamiento y la compensación. Utilice los procedimientos de la máquina suministrados para realizar ajustes.
Mantenga consistentes las posiciones de inspección acordadas en paneles repetidos. Si diferentes operadores utilizan diferentes caras de referencia o ubicaciones de medición, es posible que los registros resultantes no describan la misma condición, incluso cuando se refieran a la misma tolerancia de dibujo.
Continúe planificando su flujo de trabajo de fabricación
Preguntas frecuentes
¿Qué es la compensación de flexión CNC?
Es una compensación cuyo ajuste se controla a través del sistema CNC. Confirme la disposición mecánica o hidráulica real de la máquina.
¿La compensación de flexión elimina la necesidad de una inspección de primera parte?
No. Verifique el resultado con el dibujo utilizando un método de medición y posiciones acordados.
¿La descripción de compensación de flexión de Titán implica flexión adaptativa?
No. La detección automática de ángulo o la corrección de ángulo en tiempo real requieren evidencia separada para el sistema suministrado real.
Analice la configuración real de piezas y equipos.
Enviar plano, especificación de materiales, cantidades y requisitos de aceptación a MetalPress Machinery. Confirme los requisitos finales de máquina, herramientas y operación con la documentación proporcionada y la revisión de la aplicación.
Lectura técnica adicional: WILA: sistemas de utillaje y compensación de deformaciones.