La selección de herramientas conecta el material y la geometría de plegado con los límites de fuerza, holgura y carga de la prensa plegadora. El doblado por aire, el fondo y el acuñado son métodos distintos con diferentes requisitos de configuración. Este informe explica las decisiones a revisar antes de seleccionar una disposición de punzón, matriz y soporte; no aprueba todos los métodos para todas las máquinas.
Comience con la geometría de plegado terminada
Especifique el material, el espesor, el radio interior, el ángulo de curvatura, las longitudes de las bridas y la forma formada completa. Identifique caras cosméticas, recortes cercanos y bridas de retorno. La herramienta debe llegar al doblez y soltar la pieza durante toda la secuencia de operación.
Revisión piezas multidobladas antes de elegir herramientas solo de una sección transversal. Un perfil de punzón adecuado para el primer doblez puede chocar con una brida creada anteriormente en la secuencia.
El doblado por aire, el fondo y el acuñado son métodos diferentes
En el doblado por aire, el material se soporta en los hombros de la matriz mientras que la penetración del punzón contribuye al ángulo resultante. El fondo acerca el trabajo a la geometría de la herramienta. El acuñamiento utiliza una condición de formación a alta presión diferente y debe considerarse como un proceso distinto.
No lleve una estimación de la fuerza de flexión del aire a otro método. Confirme la máquina, las herramientas, los soportes y el material juntos. La discusión educativa sobre un método no es una afirmación de que una configuración particular de Titan sea adecuada para cada trabajo de acuñación o fondo.
Lista de verificación de selección
Método
Enfoque de selección
Revisar antes de usar
Curvado por aire
Material, apertura y penetración de la matriz
Radio, soporte de brida y fuerza
Tocando fondo
Geometría de herramienta y contacto más cercano con el material
Carga y compatibilidad específicas del método
Acuñación
Condiciones distintas de formación a alta presión
Aprobación explícita de máquinas y herramientas
Formularios especiales
Desplazamientos, retornos u otra geometría
Dibujo real, acceso y herramientas dedicadas
Elija la apertura V-matriz como parte del proceso
La apertura de la matriz influye en la fuerza de conformación, la geometría de la brida soportada y el radio resultante en la flexión al aire. Una regla única de apertura a espesor no es una especificación universal para la selección de herramientas. Verifique los datos del proveedor de herramientas para el material y la forma seleccionados.
Las bridas pequeñas, los recortes cercanos y los requisitos de superficie pueden cambiar las opciones disponibles. Si la forma deseada entra en conflicto con los límites de la herramienta, revise una herramienta o proceso diferente en lugar de aumentar la fuerza sin aprobación.
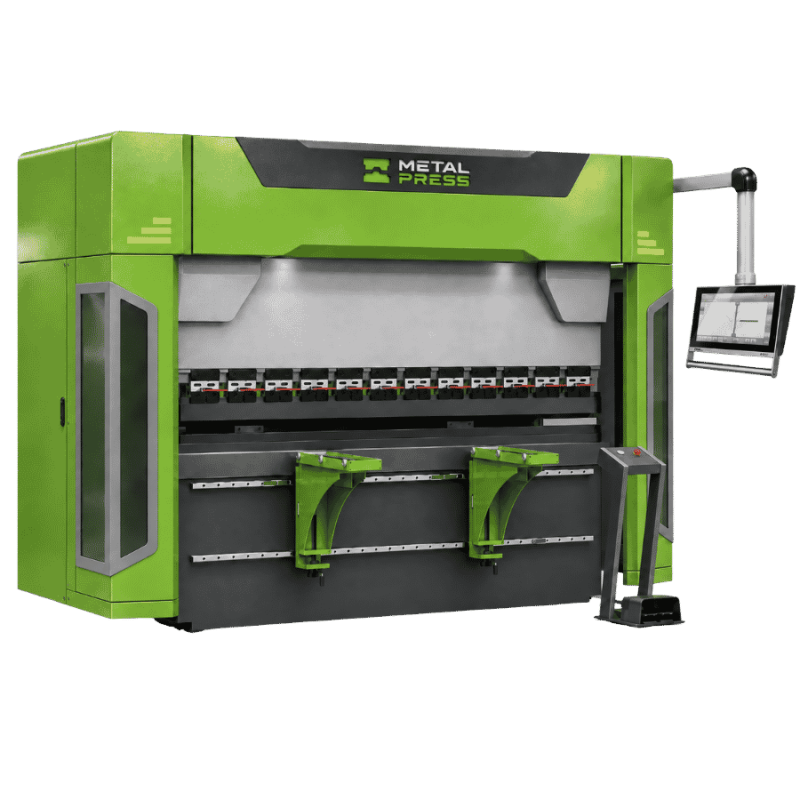
Prensa plegadora CNC Servo-Hidráulica Titan
Revise modelos, longitudes de plegado, herramientas y cotizaciones para sus piezas.
Confirme la compatibilidad del sistema de herramientas, las capacidades de carga, los límites del soporte y del adaptador, la altura de la herramienta y la disposición de carga permitida de la máquina. La fuerza total y la carga concentrada en una longitud corta son controles separados. Una máquina más potente no hace que una herramienta incompatible o sobrecargada sea segura.
Las herramientas segmentadas, la sujeción rápida y los soportes especiales pueden ayudar con la configuración o el acceso, pero la disponibilidad y los límites dependen del paquete solicitado. Utilice el Información de configuración y herramientas Titan como punto de partida comercial y obtener la lista final de herramientas por escrito.
Preparar un registro de configuración de primera parte y repetición
Registrar plano aprobado, material, identificación de herramientas, referencias de localización y criterios de inspección. Verifique el ángulo, el radio, las dimensiones de la brida, el estado de la superficie y el ajuste de la primera parte. Mantenga los detalles de configuración asociados con la muestra y el material aceptados.
Para un gabinete propuesto con caras cosméticas, incluya la superficie de contacto y el soporte de la pieza en la revisión de la herramienta. el flujo de trabajo de fabricación de gabinetes conecta la preparación en bruto, las bridas y el acceso al ensamblaje sin asumir un conjunto de herramientas solo por el nombre de la máquina.
Continúe planificando su flujo de trabajo de fabricación
No. La pieza de trabajo, las herramientas, la ruta de carga y la disposición de la máquina deben evaluarse para el proceso específico.
Analice la configuración real de piezas y equipos.
Enviar plano, especificación de materiales, cantidades y requisitos de aceptación a MetalPress Machinery. Confirme los requisitos finales de máquina, herramientas y operación con la documentación proporcionada y la revisión de la aplicación.