
APLICACIONES DE PRENSA DE RECORTE
Eliminación de rebabas, compuertas y canales para piezas fundidas, forjadas y moldeadas. Planifique juntos la matriz de recorte, el ciclo de prensa y el flujo de trabajo de manipulación de piezas.
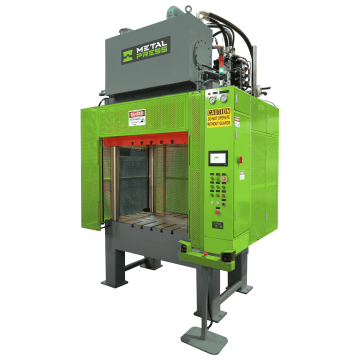
Planifique la operación de recorte alrededor de la pieza
Una prensa de recorte separa rebabas, compuertas, canales, desbordamientos u otro exceso de material de una pieza utilizando una herramienta de recorte adaptada. En una celda de fundición de matriz, el recorte sigue a la fundición y la extracción de piezas; no reemplaza a la máquina de fundición matriz que produce la pieza fundida.
Para eliminar rebabas de fundición a presión, compare las especificaciones y opciones de configuración en la página Página de producto de la prensa hidráulica de recorte MPTP. Utilice su pieza, matriz recortado y ciclo de manipulación para evaluar el ajuste. Para obtener ayuda para seleccionar una configuración, envía tus requisitos de recorte con el plano de la pieza, material, perímetro de corte y objetivo de producción.
Aplicaciones de recorte y comprobaciones de materiales
| Solicitud | Operación | Entradas a revisar |
|---|---|---|
| fundición matriz de aluminio, zinc y magnesio | Retire las compuertas, los corredores, los desbordamientos y los flashes después del lanzamiento. | Revise la temperatura de la pieza y la aleación, las ubicaciones de los cortes, las características frágiles, los puntos de soporte y la secuencia para separar la pieza fundida y la chatarra. |
| Componentes metálicos forjados | Recorte las rebabas de una pieza forjada utilizando herramientas específicas de la aplicación. | Defina condiciones de recorte en caliente o en frío, espesor de rebaba, carga de corte, temperatura de la herramienta, liberación de energía y carga permitida del marco. |
| Plásticos y composites moldeados | Retire los restos de moldura o recorte un borde/perfil donde el recorte a presión se adapte al material. | Revise el refuerzo, la variación de espesor, los criterios de calidad de los bordes, el control de partículas y las pruebas de muestras con la herramienta y el material reales. |
Equipo de Revisión para la Celda de Recorte
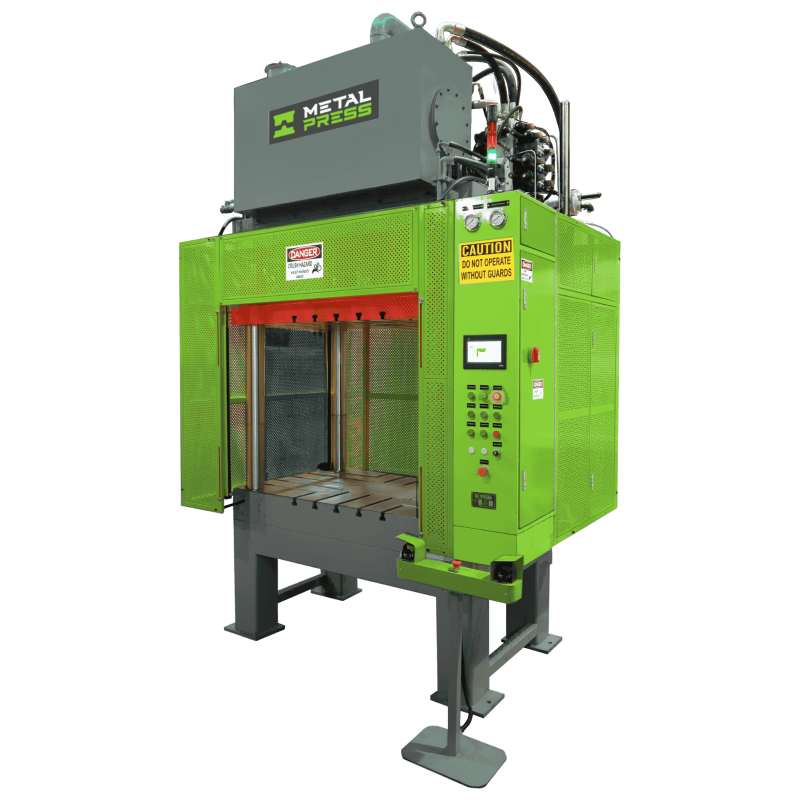
Prensa de compensación hidráulica MPTP
Equipo de prensa de recorte especialmente diseñado para evaluar los requisitos de eliminación de rebabas, expulsión de piezas, descarga de chatarra y integración de fundición matriz.
Revisar los detalles de la prensa hidráulica de recorte MPTP

Prensa hidráulica MTP de cuatro columnas
Una plataforma de producción de cuatro postes para evaluar cuando la herramienta de recorte, el área de trabajo y las operaciones adicionales requieren una configuración hidráulica general.

Prensa servohidráulica de 4 postes MTP-SV
Evaluar un accionamiento servohidráulico cuando el proyecto requiera un perfil definido de aproximación, corte y retorno junto con el herramental y controles requeridos.
Revise los detalles de la prensa servohidráulica de 4 postes MTP-SV
Compare configuraciones de prensa para su herramienta de recorte
| Configuración de prensa | Cuando evaluarlo | Verificaciones de selección |
|---|---|---|
| Prensa de ajuste hidráulica dedicada | Funciones de recorte, eliminación de rebabas y manipulación de fundición de matriz. | Orientación de piezas, herramienta de recorte, eyectores, aberturas de chatarra, descarga y ciclo celular completo. |
| Prensa hidráulica de 4 postes | Una plataforma hidráulica general para una herramienta de recorte y requisitos de producción asociados. | Área de trabajo, apertura, carrera, carga permitida, secuencia de guiado y control. |
| Prensa servohidráulica de 4 columnas | Movimiento hidráulico programable para un ciclo de recorte específico de la aplicación. | Etapas de movimiento requeridas, retroalimentación de presión, descompresión, recetas de matriz y acciones auxiliares. |
| Prensa servohidráulica de lados rectos | Proyectos cuya fuerza y envolvente de herramienta requieren evaluar un marco de lados rectos. | tamaño del plato, peso de las herramientas, guía, ubicación de carga permitida y respuesta en caso de avance. |
Para una operación de producción recurrente adecuada para equipos accionados por manivela, compare punto único y prensas mecánicas de doble punto, o punto único y prensas servomecánicas de doble punto. Revise la fuerza en la posición de trabajo, la energía disponible, la carrera, la huella de la herramienta y las cargas de avance para la operación real.
Definir seis entradas para una consulta de recorte-prensa
Pieza y material
Envíe la especificación de la aleación o polímero, la condición de fundición/forja, la temperatura de recorte, el dibujo y la información de la pieza de muestra.
Corte y herramienta
Defina los bordes cortados juntos, las secciones de puerta y flash, espacios libres de herramientas, superficies de ubicación, soporte de piezas y peso de herramientas.
Entorno de trabajo
Proporciona huella de matriz, altura de cierre, carrera, luz libre, disposición de abrazadera, acceso para cambio de herramientas y las aberturas requeridas para desechos.
Fuerza y movimiento
Defina la estimación de carga de corte, las etapas de velocidad de deslizamiento, la respuesta de avance permitida y cualquier secuencia de expulsión o punzonado.
Celda y salida
Incluya el tiempo de carga/descarga, la orientación de las piezas, el flujo de trabajo manual o robótico, el manejo de desechos y el ciclo de producción ascendente.
Salvaguarda y aceptación
Acordar la evaluación de riesgos, el concepto de protección y enclavamiento, los servicios públicos, las muestras de aceptación, los criterios de calidad de los bordes y la documentación.
Estimación de la fuerza de corte con los datos reales del material
Para una estimación inicial de corte recto, la fuerza de corte es el área cortada multiplicada por la resistencia al corte del material:
F ≈ L × t × τ
L es la longitud total de corte realizada al mismo tiempo, t es el espesor de la sección en el corte, y τ es la resistencia al corte del material en la condición relevante. Sume las contribuciones cuando el espesor o el material varía entre cortes.
Utilice datos del material para la aleación, temperatura y condición reales en lugar de un ajuste preestablecido genérico de “aluminio” o “plástico”. El ángulo de corte de la herramienta, los cortes por etapas, las cargas de desmontaje/expulsión, el desgaste y el comportamiento de avance también entran en la revisión de ingeniería. El presupuesto apoya la selección de herramientas y prensas; no es una recomendación de máquina en sí misma.
Unidades habituales de EE. UU.
Con la longitud y el espesor del corte en pulgadas y la resistencia al corte en psi, el resultado está en libras-fuerza. dividir por 2,000 para toneladas fuerza estadounidenses.
Unidades métricas
Con longitud y espesor de corte en milímetros y resistencia al corte en N/mm² (MPa), el resultado está en newtons. dividir por 1,000 para kN o 9,806.65 para tonelada-fuerza métrica.
Controlar la calidad del borde, la penetración y el flujo de desechos
Soporte y alineación
Apoye la pieza cerca del corte y verifique la repetibilidad de ubicación, la guía de la matriz de corte y la holgura. Establezca criterios mensurables para rebabas residuales, altura de rebabas y distorsión de piezas.
Respuesta innovadora
A medida que el corte se separa, la energía almacenada puede liberarse repentinamente. Evalúe la velocidad a través del corte, el soporte de la herramienta, la carga permitida de la prensa y cualquier amortiguación o desaceleración requerida.
Flujo de piezas y desechos
Defina cómo la pieza recortada y las compuertas/corredores salen de la herramienta. Evalúe los eyectores, los conductos, los transportadores, los sensores y la secuencia del robot para que el siguiente ciclo comience con el área de la matriz despejada.
Investigar problemas comunes de recorte
| Resultado observado | Revisión con los equipos de herramientas y equipos. |
|---|---|
| Rebabas residuales o rebabas intensas | Desgaste de herramientas, holgura, alineación, penetración de corte y ubicación de piezas. |
| Distorsión o agrietamiento de piezas | Puntos de apoyo, material/temperatura, secuencia de carga y geometría de herramienta. |
| Picadura o vibración de herramienta | Carga de penetración, guiado, carga permitida del marco, material de herramienta y desgaste. |
| Interrupciones de celda | Ruta de escape de chatarra, eyectores, sensores, sincronización del robot y enclavamientos. |
Vea un proyecto de ingeniería de prensa de recorte personalizado
Revisar la documentación proyecto personalizado de prensa de recorte de 35 toneladas para el flujo de trabajo de consulta, diseño y precomisionado. Los relacionados articulo de diseño y montaje describe el mismo proyecto, incluida la máquina y la configuración de manejo de piezas.
Utilice el proyecto para analizar los dibujos, las interfaces de herramientas, las verificaciones de aceptación y la entrega necesarios para su instalación. Revisa el Especificaciones del producto prensa de recorte MPTP para la familia de máquinas disponibles en lugar de tratar un proyecto como una especificación para cada modelo.
Discuta su aplicación de recorte
Envíe los planos de pieza y herramienta de corte, material y temperatura de corte, perímetro de corte y espesor de sección, estimación de fuerza, envolvente de trabajo, carrera/luz libre, ciclo objetivo y el concepto completo de carga, expulsión y manejo de chatarra.
Incluye protección, interfaces de robot, utilidades y criterios de aceptación. Si la familia de prensa ya está seleccionada, identifique la Prensa de recorte MPTP, Prensa hidráulica MTP o Prensa servohidráulica MTP-SV en su consulta.
Preguntas sobre aplicación de recorte
¿Es lo mismo una prensa de recorte que una máquina de fundición matricial?
No. La máquina de fundición matriz forma la pieza fundida. La prensa de recorte es un equipo posterior que se utiliza para separar compuertas, canales, rebabas y otros materiales sobrantes de esa pieza fundida.
¿Qué determina la fuerza de prensa de recorte requerida?
La longitud de corte acoplada, el espesor y la resistencia al corte del material proporcionan una estimación inicial. También es necesario revisar la geometría real de la herramienta, la temperatura y condición de la pieza, los cortes simultáneos, las cargas de extracción/expulsión y la respuesta de avance.
¿Qué producto debo revisar para una celda de ajuste de fundición matricial?
Comience con la prensa de compensación hidráulica MPTP. Revise la matriz de recorte, la orientación de la pieza, la expulsión, la ruta de desecho y la secuencia de carga manual o automatizada para establecer la configuración requerida.
¿Se puede integrar una prensa recortadora con un robot?
La integración del robot se puede evaluar con la prensa y los controles seleccionados. Defina la orientación de las piezas, la secuencia de carga/descarga, las interfaces, los enclavamientos, las protecciones y los requisitos completos del ciclo celular.
¿Se puede recortar con una prensa diferentes materiales o piezas?
Una prensa puede evaluarse para más de un programa, pero cada pieza necesita herramientas de corte adecuadas y un proceso revisado. Verifique los requisitos de material, fuerza y energía, envolvente de herramientas, método de cambio y criterios de calidad para cada programa.
Recursos de ingeniería relacionados
Para conocer el contexto de la celda de producción, lea el artículo prensa-recorte de fundición matriz. Para decisiones de ingeniería más amplias, utilice el cinemática de prensa y guía de rigidez del marco y Guía de selección de prensas, herramientas y conformado de metales.
Explora otros procesos a través Aplicaciones de Prensa o comparar familias de máquinas en el puerta de enlace de selección de prensa.