
Prensa de fundición a presión frente a prensa de recorte: ¿cuál es la diferencia?

Actualizado — comparación de equipos revisada y guía de planificación de recortes.
Una máquina de fundición matriz forma la pieza fundida; una prensa de recorte elimina el exceso de metal seleccionado después de que se ha expulsado la pieza fundida. Las dos máquinas realizan diferentes etapas de un mismo proceso productivo.
La frase “prensa de fundición matriz” comúnmente se refiere a la máquina de fundición matriz, cuyos sistemas de cierre de matriz y de inyección producen la fundición. Una prensa de moldura de fundición matriz utiliza una herramienta de corte dedicada para separar guías y compuertas y eliminar las rebabas de la pieza. Este artículo explica esa distinción y la información necesaria para planificar la etapa de recorte.
Dónde encaja cada máquina en la celda de fundición
La máquina de fundición de matrices llena una matriz metálica con aleación fundida y mantiene la matriz cerrada mientras se forma la fundición. Después de la solidificación y expulsión, la pieza fundida aún puede transportar el sistema de canales, compuertas, rebosaderos y rebabas adjuntos definidos por el proceso de fundición.
La estación de recorte recibe la pieza fundida en la orientación y condición requerida por su herramental. Una matriz de recorte sostiene la pieza y corta el exceso de material designado a lo largo de las líneas de recorte planificadas. la fuerza de sujeción de la máquina de fundición matricial y la fuerza de corte de la prensa de recorte describen funciones diferentes; dimensione la prensa de recorte a partir de la herramienta de fundición y recorte real.
| Equipo | Tarea principal | Base de selección de clave |
|---|---|---|
| máquina de fundición matricial | Realizar el casting llenando y cerrando la matriz. | Proceso de fundición, tamaño de matriz, requisitos de inyección y servicio de sujeción. |
| Prensa de recorte | Corte el exceso de metal seleccionado de la pieza fundida expulsada. | Fuerza de corte, geometría de corte, soporte de herramienta, área de trabajo y ciclo de manipulación. |
De la fundición a la pieza recortada
1. Formar y expulsar la pieza fundida
La etapa de fundición matriz produce la pieza y su material del sistema de alimentación adjunto. La pieza fundida es expulsada y presentada para la siguiente operación.
2. Posicione y soporte la pieza
Manipulación manual, un robot o un dispositivo de transferencia presenta la pieza fundida a la herramienta de recorte. Revise la orientación de la pieza, la temperatura, las características de ubicación y el soporte en los puntos de corte planificados.
3. Recortar y verificar el resultado
La herramienta de recorte separa los corredores, puertas o flash designados. Verifique los bordes recortados, las rebabas restantes, el estado de la pieza y la eliminación de desechos antes de que la pieza pase a la siguiente operación.
Lo que elimina la herramienta Recortar
Corredores y cancelas son partes de la ruta de entrega del metal que pueden permanecer unidas a la pieza fundida expulsada. Destello es un exceso de metal en las líneas de separación u otras interfaces de la matriz. El diseño de la herramienta de corte determina qué características se eliminan en una operación de prensado y cómo se sostiene la pieza fundida durante el corte.
Al recorte se le puede seguir el desbarbado, el mecanizado, la inspección u otros pasos de acabado de acuerdo con el dibujo y los requisitos de calidad. Revisar el estado de los bordes y los criterios de aceptación dimensional con los equipos de fundición y herramientas.
Haga coincidir la estación de recorte con la pieza fundida y las herramientas
Utilice el guía de aplicación de prensa de recorte para comparar los requisitos del equipo para su operación de recorte. Prepare la siguiente información para una revisión de la solicitud:
- Fundición y corte: aleación, dibujo de la pieza, secciones de pared, geometría de puerta o rebaba, ubicaciones de corte y condición de la pieza al recortar.
- Herramientas y soporte: huella y peso de trim-matriz, disposición de ubicación y sujeción, área de trabajo requerida y ruta de carga soportada.
- Fuerza y movimiento: calculó o midió la carga de corte, la carrera de trabajo, los requisitos de apertura, aproximación y retorno, y las necesidades de expulsión.
- Manipulación y desguace: orientación de carga, acceso de robot u operador, descarga de piezas terminadas y eliminación de canales/rebabas.
- Producción y aceptación: resultado objetivo, secuencia celular completa, requisitos de calidad de los bordes, método de inspección y procedimiento de prueba acordado.
- Instalación y salvaguardia: servicios públicos, espacio, acceso de mantenimiento, vigilancia, enclavamientos y evaluación de riesgos de la celda.
Recorte Coordinado con la Celda de Producción
La operación de recorte debe planificarse junto con la extracción, enfriamiento u otro acondicionamiento donde se utilice, presentación de piezas, descarga y manejo de chatarra. El ciclo de prensa es una parte de esa secuencia. Revise cómo cada etapa admite la salida requerida y cómo el equipo intercambia señales.
Para celdas automatizadas, defina posiciones de entrega, acceso a herramientas, requisitos de detección y la respuesta a una pieza mal cargada o un ciclo interrumpido. Acordar los controles y salvaguardas finales de los equipos suministrados y el alcance de la integración.
Revise el equipo prensa de recorte para su proyecto
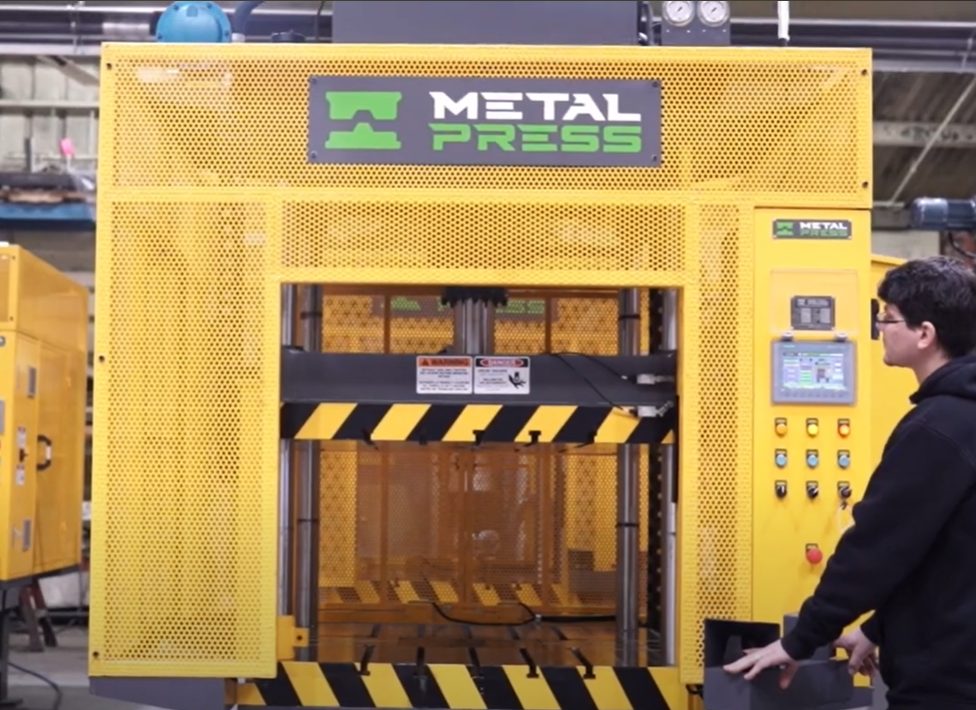
Para una revisión específica de la máquina, consulte la Prensa hidráulica de ajuste MetalPress MPTP página del producto. Revise la información publicada sobre el modelo, los requisitos de herramientas y las opciones de configuración, o envíe una consulta sobre el producto.
Envíe el dibujo de la pieza, la información de la herramienta de corte, los datos de la carga de corte, la secuencia de manejo y el objetivo de salida a través del Formulario de consulta de prensa MPTP. Estos aportes ayudan al equipo a adaptar la prensa a la operación de recorte posterior.