Blog
Servoprensa de compactación de polvo de 100 toneladas: prueba, puesta en marcha y finalización
El viaje continúa
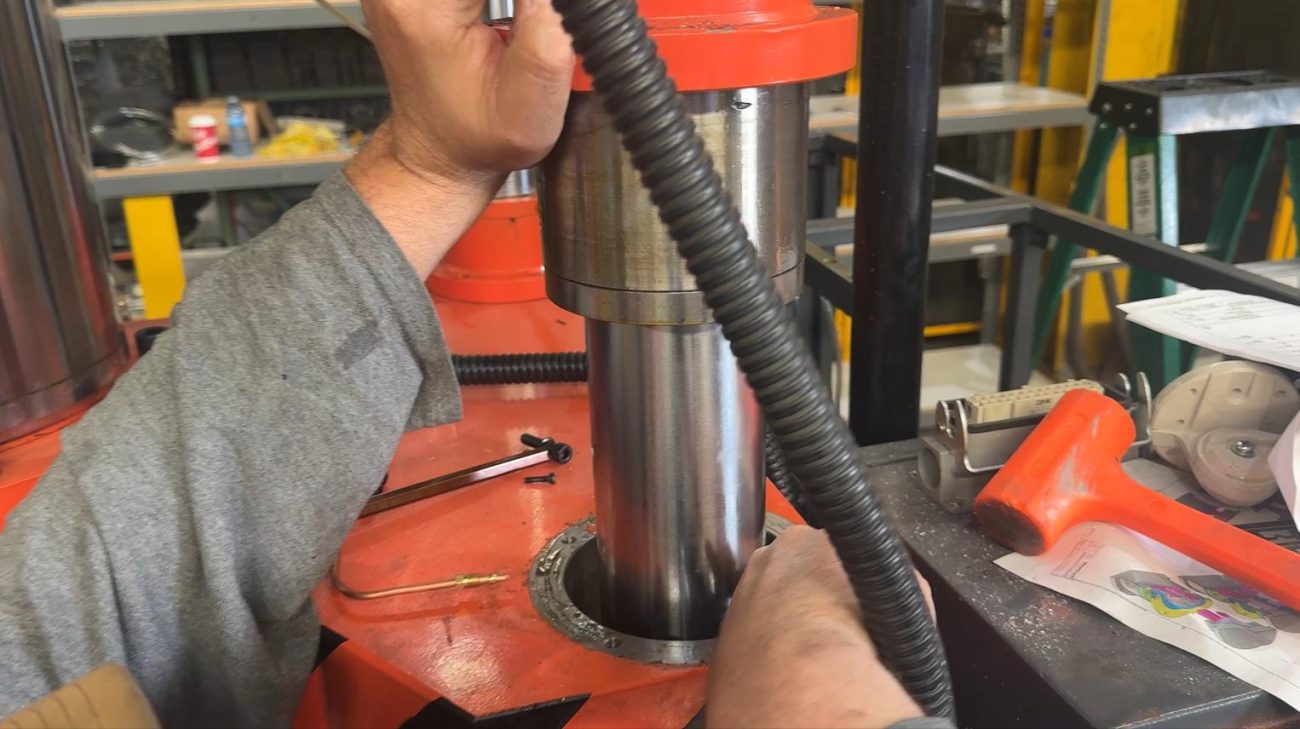
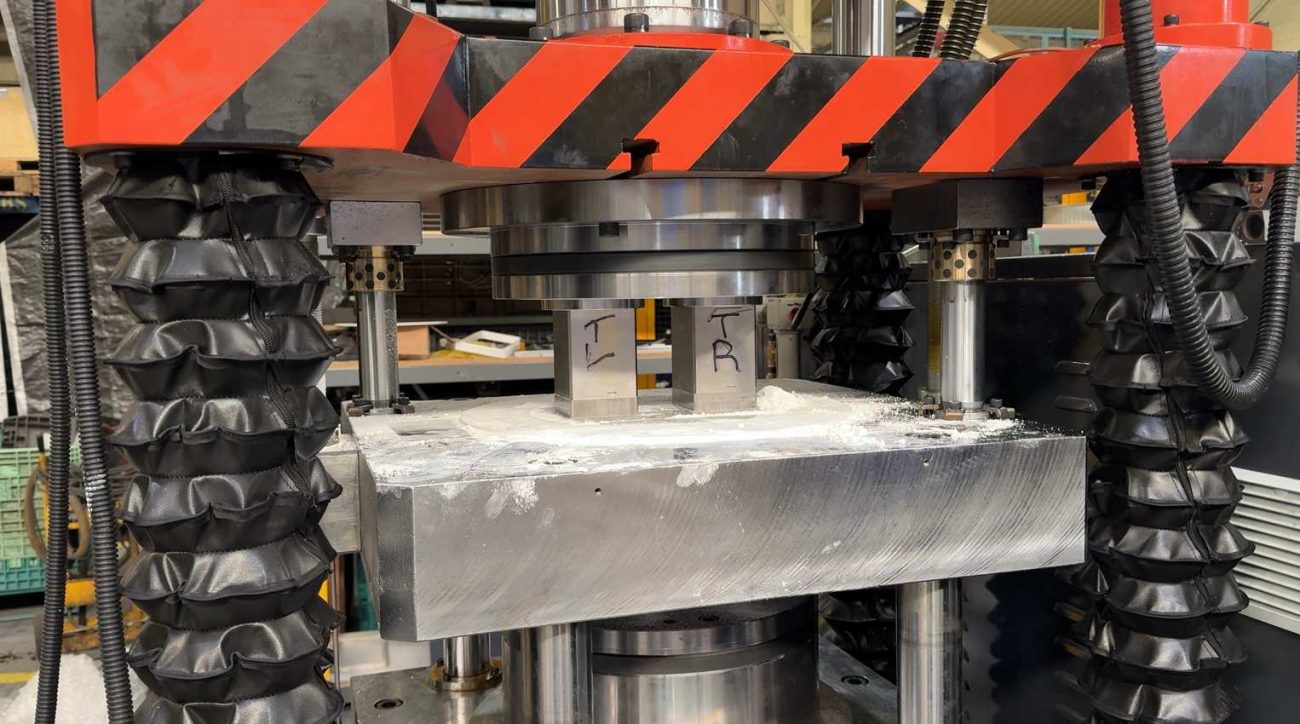
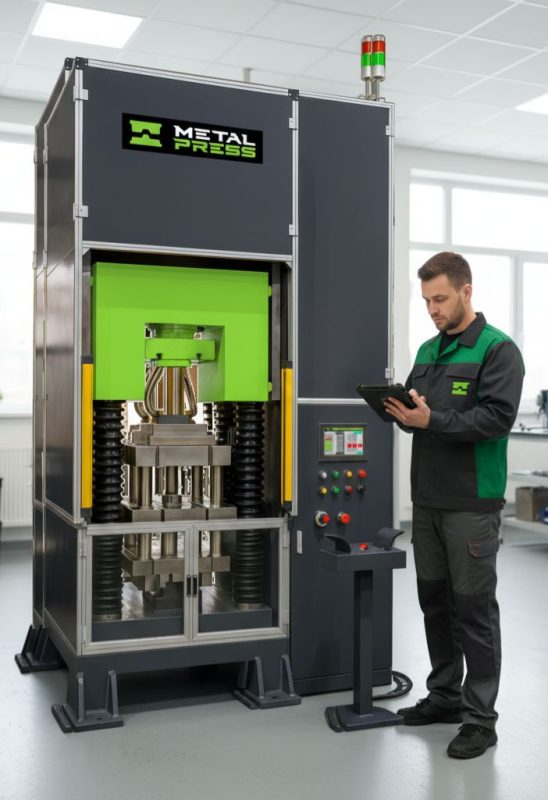
Una empresa de minerales energéticos de Quebec se puso en contacto con MetalPress Machinery sobre su línea de producción. El proyecto seleccionó un Prensa servohidráulica de compactación de polvo de 100 toneladas (Serie MPC-SV) y progresó desde el diseño y montaje hasta las inspecciones finales, pruebas y precomisionado.
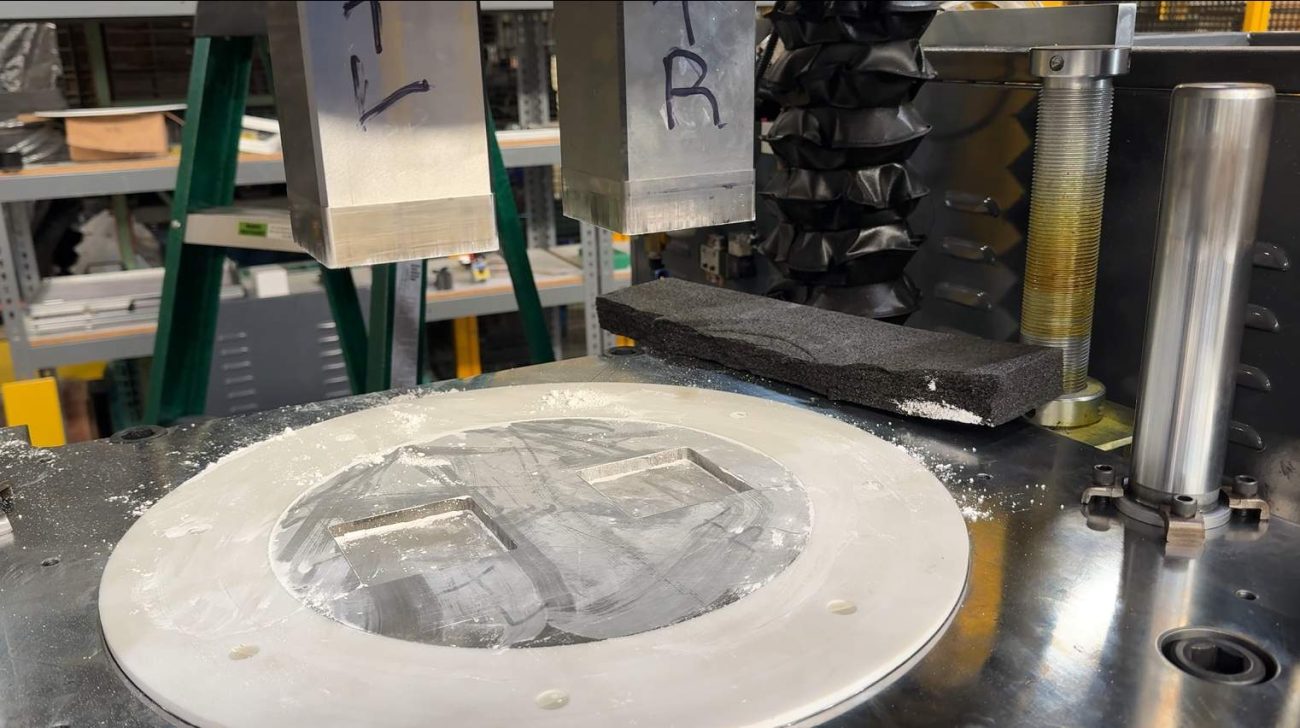
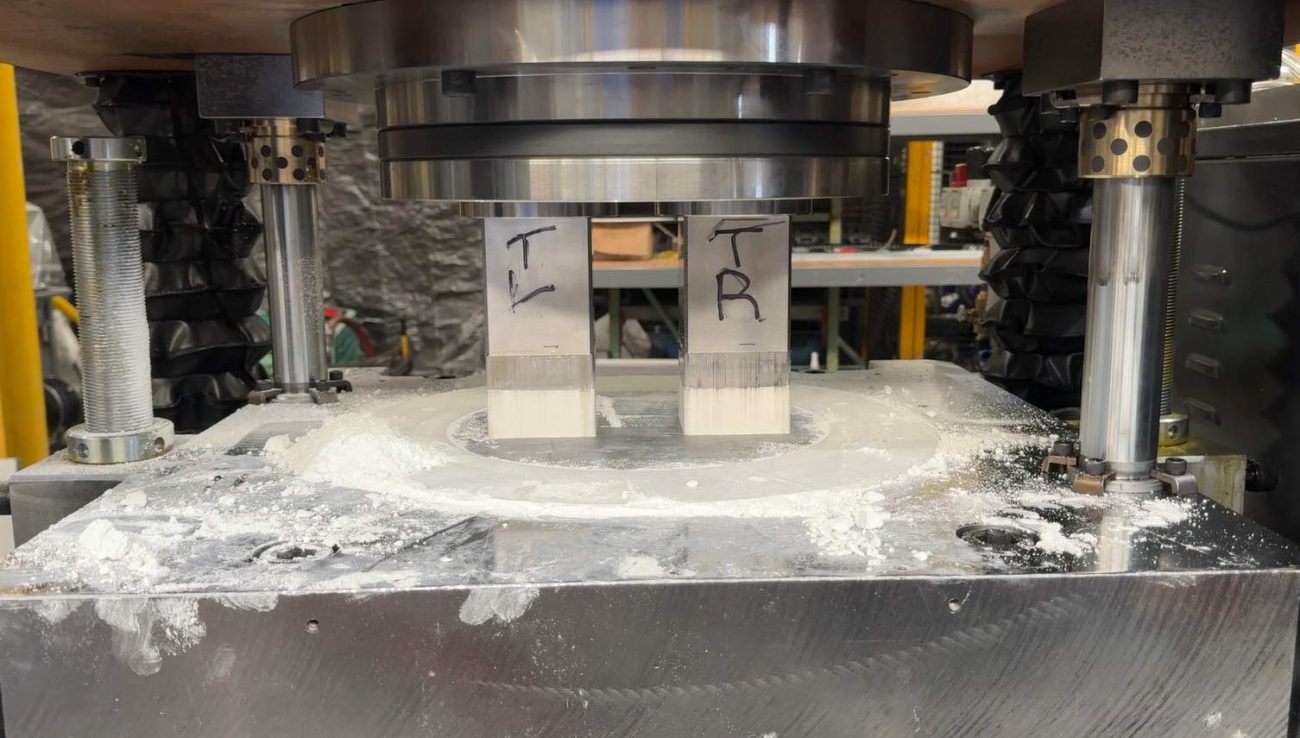
Esta historia sigue esa etapa de prueba, puesta en servicio y finalización. Para conocer los modelos y controles de máquinas actuales, revise la Prensa compactadora de polvo servohidráulica MPC-SV. Utilice las fotografías del proyecto y los temas de inspección a continuación para preparar las verificaciones y la información de entrega necesarias para su propia máquina prensadora de polvo.
Leer el Fase de diseño y montaje de esta prensa servohidráulica de compactación de polvo de 100 toneladas. para la etapa anterior del proyecto.
Descripción general del programa de prueba: alcance y objetivos
Un programa de prueba de prensa de compactación de polvo debe cubrir cuatro áreas principales, con el alcance adaptado a la máquina instalada y las herramientas aprobadas:
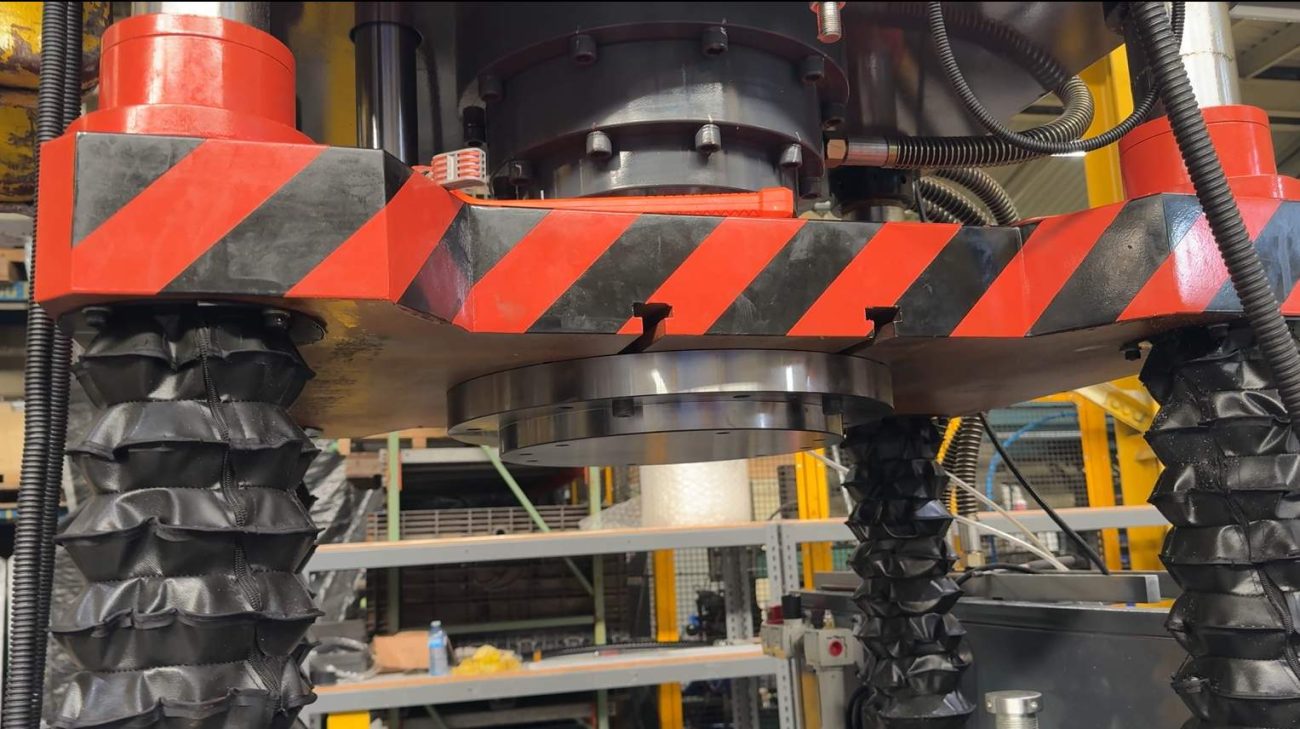
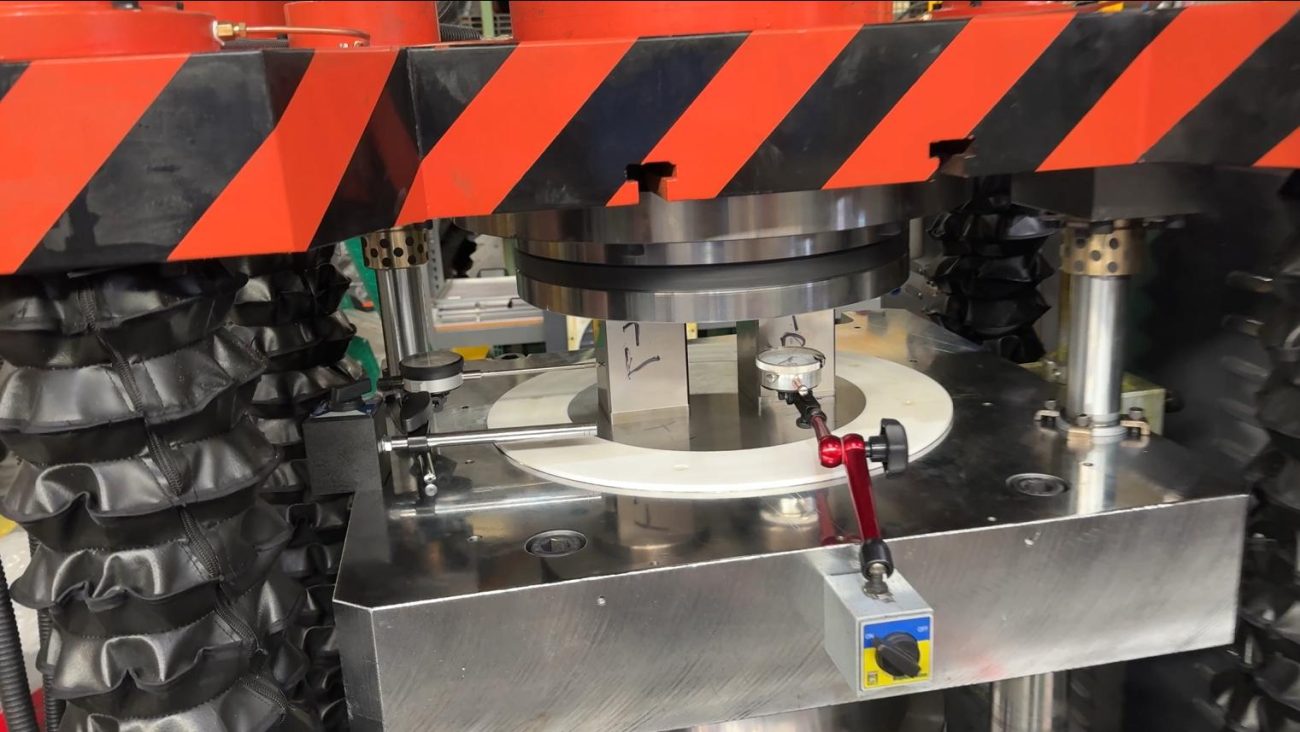
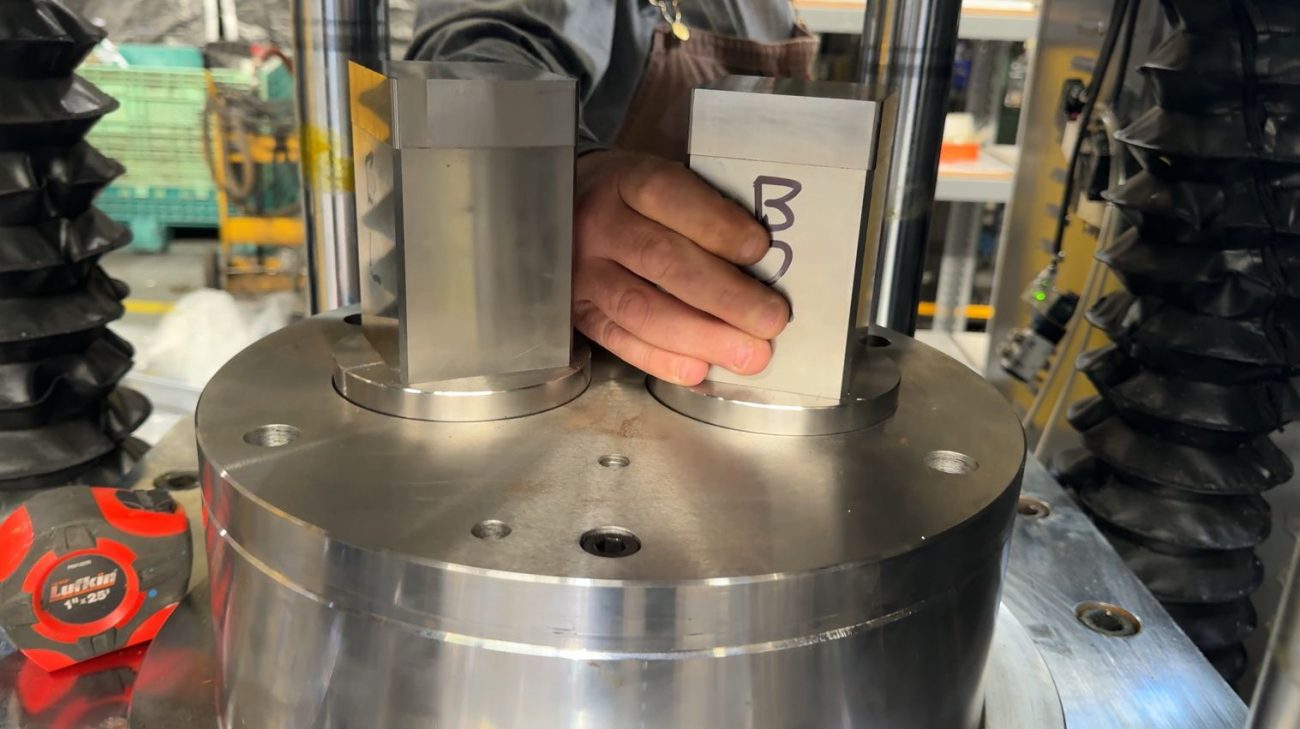
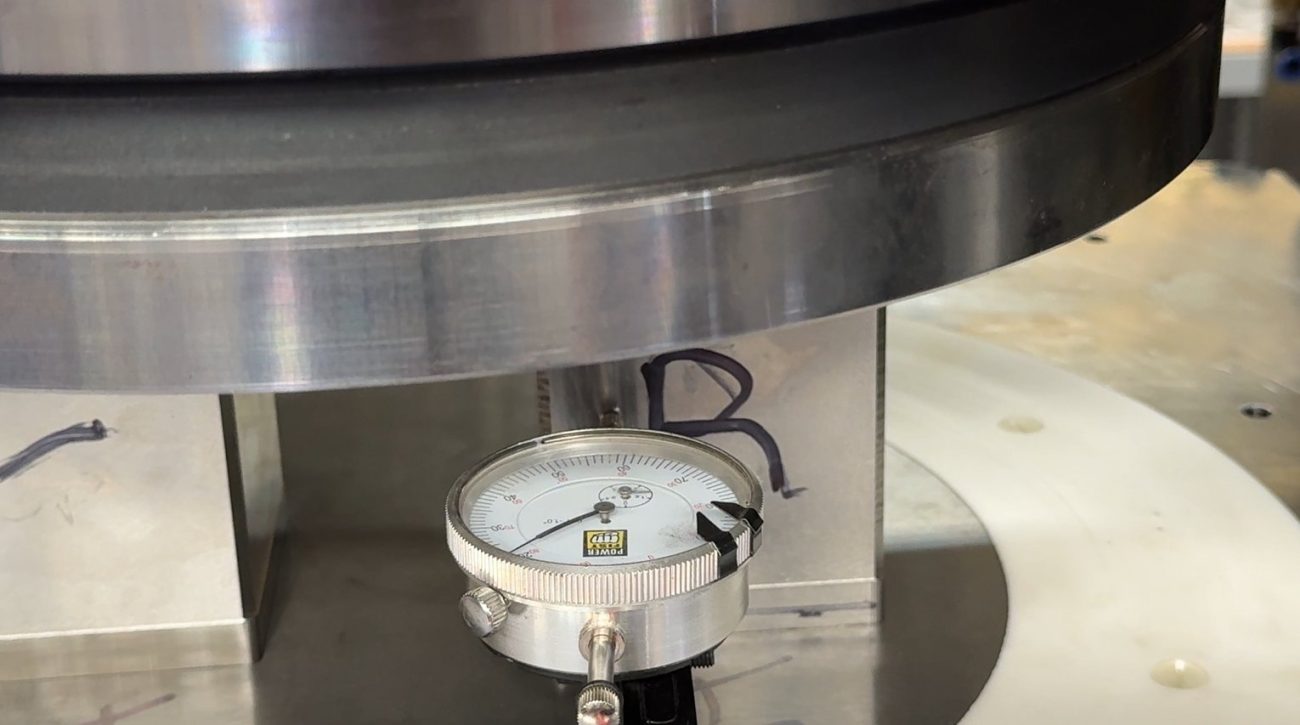
- Integridad mecánica y alineación: paralelismo de plato, concentricidad del ariete y retención de torque de sujetadores.
- Control y automatización: Lógica PLC, recetas HMI, enclavamientos de seguridad e interfaces de robot donde se incluye la automatización.
- Repetibilidad del proceso: un protocolo de repetibilidad de compactación para densidad verde y variación dimensional utilizando el polvo y las herramientas especificadas.
- Comportamiento térmico y de resistencia: control de temperatura del aceite, rendimiento del intercambiador de calor y estabilidad durante el ciclo de trabajo acordado.
Asigne cada objetivo a un método de medición, criterio de aceptación y entregable registrado.
Secuencia y protocolos de prueba detallados
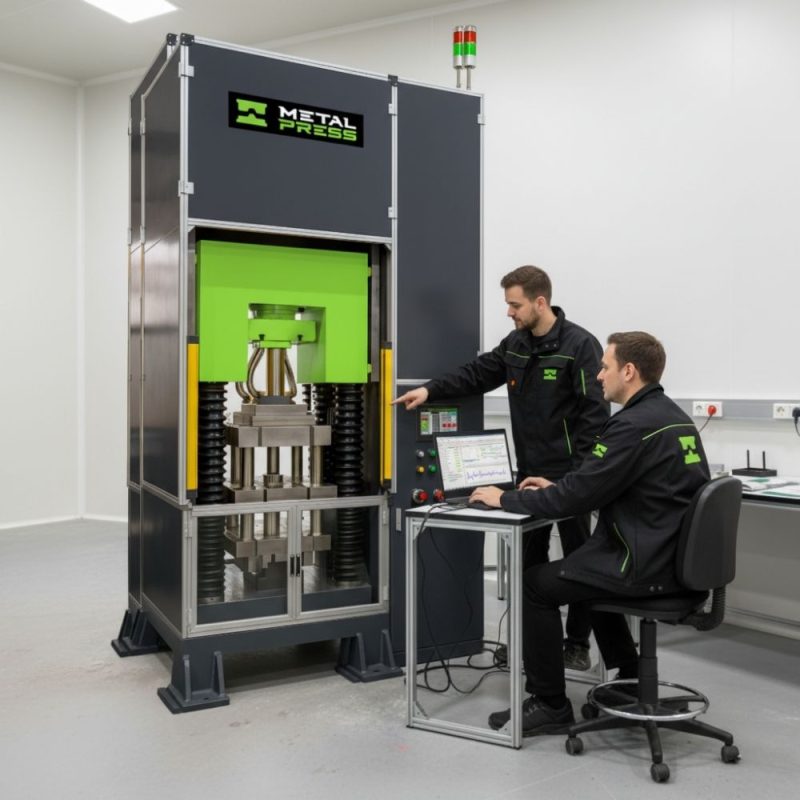
Los siguientes protocolos de prueba detallados y la secuencia forman un marco de planificación para la verificación de MPC-SV. El plan de prueba de aceptación de fábrica (FAT) aprobado define las herramientas, los instrumentos, los recuentos de muestras, las tasas de registro, los límites operativos y los criterios de aprobación/falla reales. Las fotografías del proyecto muestran el trabajo de inspección; El rendimiento medido se establece mediante el informe de prueba firmado.
Verificación previa a la prueba
- Revise los valores de torsión mecánica y la alineación con la lista de verificación de ensamblaje.
- Verificar certificados de calibración de instrumentación vigentes para celdas de carga, transductores de posición y termopares instalados, según corresponda.
- Identifique las recetas FAT HMI y la configuración de herramientas aprobadas antes de la ejecución.
- Confirme las rutas de registro de datos y la sincronización horaria entre el PLC, el registrador de datos y los sensores externos utilizados en la prueba.
Comprobaciones funcionales en seco (sin polvo)
Personal calificado realiza verificaciones funcionales en seco (sin polvo) bajo el procedimiento de prueba de máquina aprobado. La revisión cubre perfiles de movimiento, interruptores de límite, cortinas de luz, enclavamientos, comportamiento de parada de emergencia y acceso vigilado. Cuando se instale automatización, incluya los protocolos de enlace del robot y las secuencias de E/S dentro del alcance de validación acordado.
Validación de instrumentación
La validación de la instrumentación debe identificar cada sensor instalado, su método de calibración y la incertidumbre de medición requerida. Revise las lecturas de fuerza de la celda de carga con una referencia calibrada adecuada, la precisión del transductor de posición con respecto a los desplazamientos conocidos y las lecturas del termopar con una referencia de temperatura calibrada. Registre el rango de medición y los certificados relevantes para la prueba.
Calentamiento y estabilización térmica
Definir las condiciones de calentamiento y estabilización térmica en el plan FAT aprobado. Registre la temperatura del aceite, las condiciones ambientales y las presiones hidráulicas durante el período de calentamiento acordado, luego registre cuándo comienza la ejecución de referencia. El criterio de estabilización y el número de ciclos dependen de la máquina, las herramientas y el trabajo, no un recuento de ciclos universal.
Ejecución de repetibilidad de línea base
- Utilice herramientas del cliente o herramientas representativas y el lote de polvo objetivo para la ejecución de repetibilidad de referencia, con un recuento de muestras acordado.
- Para cada pieza, registre sample_id, número de ciclo, marca de tiempo, masa, densidad verde calculada, dos dimensiones críticas, fuerza máxima, desplazamiento, temperatura del aceite, temperatura ambiente y notas, según lo requiera el plan de prueba.
- Capture registros de fuerza versus desplazamiento y ciclo sin procesar a una frecuencia de muestreo adecuada a la duración del evento y al sistema de adquisición instalado. Confirme la velocidad requerida en Hz o kHz en lugar de asumir una capacidad de registro estándar.
Matriz de tensiones
Una matriz de tensiones o un estudio de sensibilidad a la velocidad debe permanecer dentro de los límites aprobados de la prensa, las herramientas, el proceso de polvo y la disposición de protección. La ingeniería define las condiciones nominales y variadas antes de las pruebas. Documentar las desviaciones del proceso y correlacionarlas con firmas de fuerza/desplazamiento; No aplique fuerza arbitraria ni cambios porcentuales de velocidad a una configuración no verificada.
Resistencia y carrera térmica
Para un análisis térmico y de resistencia, acuerde la duración del análisis, la velocidad del ciclo nominal, el intervalo de muestreo y las partes por muestra. Realice un seguimiento de la deriva en densidad y dimensiones junto con la temperatura del aceite, las presiones hidráulicas y las temperaturas del servoaccionamiento. Registre las interrupciones y los cambios de configuración para que los resultados puedan interpretarse en comparación con el trabajo operativo real.
Verificación final y bloqueo
La verificación final y el bloqueo deben incluir una muestra de confirmación después de la secuencia de prueba acordada, revisión de cualquier acción correctiva y exportación de las recetas HMI aprobadas. Reúna los certificados de calibración aplicables y firme la lista de verificación de aceptación final cuando se hayan cumplido los requisitos acordados.
Captura, análisis y criterios de aceptación de datos
Definir criterios de captura, análisis y aceptación de datos antes de la ejecución. Un registro rastreable conecta cada muestra de proyecto de Energy Mineral Company en Quebec (o una muestra de una prueba de nuevo cliente) con el lote de polvo, las herramientas, la receta y las condiciones de medición utilizadas. Acuerde qué registros sin procesar y análisis resumidos forman parte de la entrega.
Detalles específicos de captura de datos
- Señales de ciclo: fuerza, posición y tiempo, con registro de tasa de adquisición y unidades.
- Metadatos de piezas: id_muestra, número_ciclo, marca de tiempo, operador y lote_polvo.
- Ambiental: oil_temp_C, ambient_temp_C y ambient_rh_pct cuando sea relevante.
- Medición: masa_g, densidad_gcc, D1_mm y D2_mm, con métodos de medición definidos.
Análisis a incluir en la revisión de la prueba
- Calcule la media y la desviación estándar para la densidad y las dimensiones verdes utilizando el método de muestreo acordado.
- Utilice gráficos de control X̄ y R donde los subgrupos y los datos los respalden.
- Evaluar índices de capacidad (Cp, Cpk) sólo con datos adecuados, un proceso estable y límites de especificación definidos; Verifique los supuestos de distribución antes de interpretarlos.
- Superposición de curvas de fuerza versus desplazamiento para ejecuciones de tensión de referencia y aprobadas para revisar la estabilidad del proceso.
- Tendencia de la temperatura del aceite frente a la densidad para investigar la sensibilidad térmica.
Referencia: Orientación del NIST sobre la capacidad del proceso.
Criterios de Aceptación para Consentir la Solicitud
| Revisar elemento | Base de aceptación |
|---|---|
| Densidad verde y variación dimensional | Valores objetivo, variación permitida y métodos de medición/muestreo para el compacto real. |
| Desviación estándar de densidad (σ) | Un método estadístico definido y un límite específico de la aplicación; no es una calificación general de precisión de la prensa. |
| Variación y variación de fuerza máxima | Especificar la estadística, las unidades y la desviación permitida de la receta; la desviación porcentual y la varianza estadística son medidas diferentes. |
| Deriva de densidad y estabilidad térmica | Duración y condiciones de funcionamiento acordadas, incluido el control de la temperatura del aceite y el funcionamiento del intercambiador de calor, si está instalado. |
| Validación de seguridad y enclavamiento | Un plan de prueba documentado, validación competente y cierre de problemas identificados antes de la aceptación. |
Cuando un resultado no cumpla con el criterio acordado, documente el análisis de la causa raíz (como la alineación mecánica, la calibración del sensor o el ajuste de la receta) y el alcance de la nueva prueba. Registre la evidencia que respalda la aceptación final en lugar de tratar los límites de los ejemplos como el rendimiento de la máquina publicado.
Seguridad, documentación y trazabilidad
Incluir seguridad, documentación y trazabilidad en el paquete de puesta en servicio:
- Seguridad: procedimientos aprobados de bloqueo/etiquetado, validación de parada de emergencia y capacitación del operador. Confirmar los requisitos de protección y control de seguridad instalados; cuando se especifica CAT4, obtenga la validación del sistema correspondiente en lugar de inferirla de una etiqueta de cortina fotoeléctrica.
- Documentación: listas de verificación de pruebas firmadas, certificados de calibración aplicables, exportaciones de recetas HMI y archivos de datos sin procesar.
- Trazabilidad: identifica registros de componentes serializados, registros de torsión, revisiones de herramientas y acciones correctivas incluidas en la entrega acordada.
Los procedimientos de servicio y prueba deben prepararse para la instalación específica y ser realizados por personal calificado. Ver Descripción general del control de energía peligrosa de OSHA para contexto general de bloqueo/etiquetado en EE. UU.
Entregables y lo que recibe el cliente
El paquete de entrega debe identificar manuales e instrucciones, recetas aprobadas, registros de pruebas, capacitación y soporte de puesta en marcha incluidos en el alcance del proyecto. Acordar disponibilidad de servicio y responsabilidades con MetalPress para la instalación.
Compradores evaluando un máquina prensadora de polvo puede usar el guía de selección de máquinas prensadoras de pulvimetalurgia para preparar una consulta. Compare la configuración propuesta con la Prensa compactadora de polvo MPC-SV especificaciones, aplicaciones de prensado de polvo por material y métodos de compactación axial de polvo.
Revisión soporte de puesta en servicio y capacitación al definir el alcance de instalación y entrega.
Permítanos fabricar su próxima prensa compactadora de polvo
Ya sea que su proyecto sea en USA, Canadá, México o Sudamérica, comuníquese con MetalPress para obtener información sobre compactación de polvo, una cotización o consulta. Incluya el polvo, el dibujo de la pieza, la secuencia de herramientas, los requisitos de carga, el objetivo del ciclo y las verificaciones de aceptación.
Vea nuestra Prensa Compactadora de Polvo para obtener detalles del modelo actual y planificación de configuración.
Visita todos nuestros productos