
PLACA & PUNZONADO Y ENCAJE ANGULAR
Prepare patrones de orificios y muescas alrededor del espesor del material, acceso a herramientas y posicionamiento repetido.
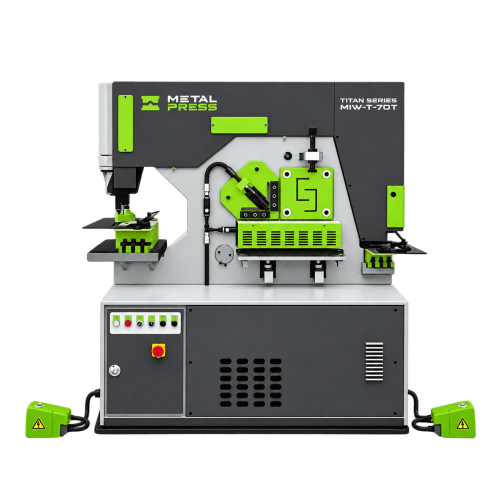
Equipo de fabricación para punzonado y entallado de placas y ángulos
Las aplicaciones de punzonado de placas de acero, punzonado en ángulo y entallado requieren la selección de la estación de trabajo en función de la geometría de las características, el material y el acceso físico. Este flujo de trabajo se centra en el orificio o muesca individual y sus requisitos de acceso. El tamaño del agujero, el espesor del material, la distancia al borde y la posición de las patas angulares afectan la disposición propuesta de la herramienta.
Revisión MIW-T punzonadora-cizalla hidráulica frente a los planos reales, los materiales y los requisitos de producción. Encuentre flujos de trabajo relacionados en el centro de aplicaciones de fabricación.
Para una placa de montaje propuesta, compare el diámetro del orificio especificado y el espesor del material con los límites de la estación de punzonado, luego verifique el alcance de la garganta hasta el centro de cada orificio. Para hacer muescas en ángulo, revise las dimensiones de las patas y el espacio libre para la herramienta. Esta selección de estación punzonadora-cizalla no reemplaza las clasificaciones de herramientas y materiales aplicables.
Haga coincidir cada función con su estación de trabajo
Especifique la geometría del agujero o muesca y su ubicación en la sección de material real. Verifique la clasificación de la estación de trabajo aplicable, la compatibilidad de las herramientas y el alcance físico por separado.
Punzonado y Entallado con la punzonadora-cizalla MIW-T
Revise el diámetro del punzón, el espesor del material, los centros de los agujeros y el acceso a la garganta necesarios para posicionar la pieza de trabajo. Las patas angulares, las curvas existentes y las características vecinas pueden interferir con las herramientas o los soportes. Las ranuras y los agujeros perfilados requieren las herramientas adecuadas.
Para hacer muescas, proporcione un perfil dimensionado y verifique la holgura de la herramienta, el soporte y la extracción de piezas. Un tonelaje general de la máquina no reemplaza las capacidades individuales de punzonado y entallado.
Ver MIW-T punzonadora-cizalla hidráulica modelos y especificaciones para la configuración del equipo relevante.
Para la revisión de herramientas, consulte punzonadora-cizalla selección de punzón y matriz y confirme la compatibilidad con el material, la función y la estación especificados.
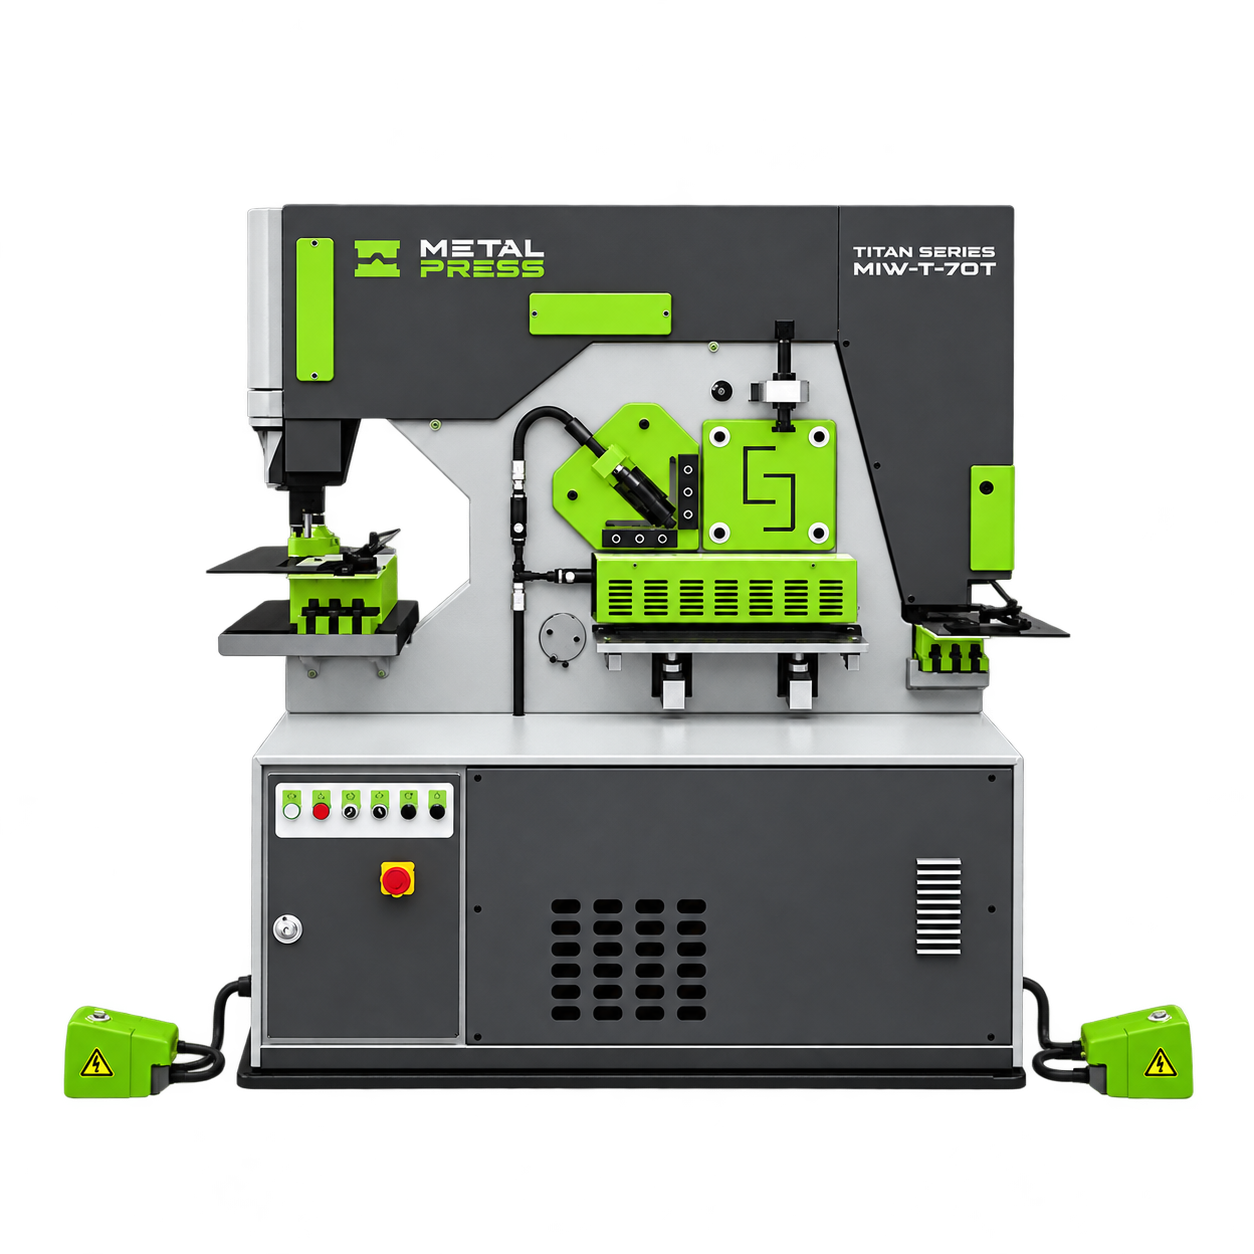
Planifique el flujo de trabajo de punzonado y entallado de placas y ángulos
Definición de característica
Dimensione los centros de los orificios, las distancias a los bordes, la profundidad de la muesca y el perfil a partir de puntos de referencia claros. Identifique las características que controlan el ensamblaje y cualquier dirección de rebaba requerida.
Revisión de herramientas y accesos
Verificar la compatibilidad del punzón y matriz con el material y el orificio requerido. Revise la interferencia de las patas angulares y el alcance necesario para ubicar la característica debajo de la herramienta.
Localización y repetición de trabajo
Planificar paradas, aforos y soporte para patrones recurrentes. Defina el reposicionamiento entre agujeros y cómo se sujeta el material de manera consistente sin obstruir la estación de trabajo.
Inspección y ajuste aguas abajo
Verifique el tamaño de la característica, la ubicación, la forma de la muesca, la condición del borde y el ajuste antes de lanzar el lote. Incluya cualquier desbarbado especificado antes de soldar, sujetar o recubrir.
Requisitos de materiales y aplicaciones
Proporcione el grado y la resistencia reales junto con el espesor y las dimensiones de la sección. Los límites de punzonado y entallado dependen de las herramientas, el material y la estación de trabajo seleccionados. Revise los ligamentos estrechos y las características estrechamente espaciadas en comparación con el diseño de la pieza y el proceso propuesto.
Planificación de aplicaciones relacionadas: fabricación de ángulos y barras planas y fabricación de soporte y placa de montaje.
Prepare su consulta de fabricación
Envíe planos de placa o ángulo que muestren tamaños de orificios, centros, distancias de borde, geometría de muesca y tolerancias. Incluya las dimensiones de las patas en ángulo, la longitud del stock, las cantidades, la resistencia del material y el soporte necesario para piezas largas.
Analice sus requisitos de punzonado y entallado de placas y ángulos con MetalPress para revisar la configuración de la máquina, herramientas y ruta de producción.
Preguntas sobre punzonado y entallado de placas y ángulos
La fuerza requerida depende de las propiedades del material, el espesor y el perímetro de corte. El orificio y la herramienta propuestos también deben ajustarse a los límites y acceso publicados a la estación de trabajo de la máquina.
No. El perfil debe adaptarse a la herramienta de muesca seleccionada, la geometría original y la holgura disponible. Las funciones especiales requieren revisión de la configuración u otro proceso.
Empezar con MIW-T punzonadora-cizalla hidráulica. Compare las clasificaciones, herramientas, acceso y soporte aplicables con el dibujo de la pieza real.
Envíe planos de placa o ángulo que muestren tamaños de orificios, centros, distancias de borde, geometría de muesca y tolerancias. Incluya las dimensiones de las patas en ángulo, la longitud del stock, las cantidades, la resistencia del material y el soporte necesario para piezas largas.
PLANIFICA TU PRÓXIMO
Comparta sus dibujos y requisitos de materiales para revisar equipos, herramientas, acceso y manejo para esta aplicación.