
FABRICACIÓN DE BARRA PLANA DE HIERRO ANGULAR &
Prepare material angular y plano con cortes, orificios y muescas adecuados, respaldados por calibraciones consistentes y posicionamiento repetido.
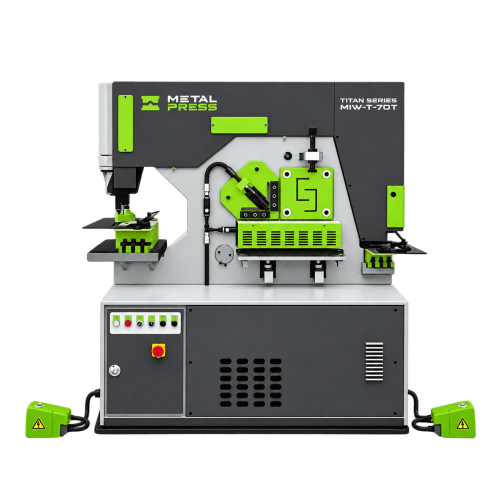
Equipo para fabricación de hierro angular y barras planas
La fabricación de ángulos y barras planas comienza con la preparación del material en las longitudes, ubicaciones de los orificios y detalles de los extremos necesarios para la siguiente operación. Los soportes, marcos, tirantes y componentes de montaje pueden necesitar diferentes combinaciones de corte, punzonado y entallado.
El MIW-T punzonadora-cizalla hidráulica reúne estaciones de trabajo dedicadas para la preparación adecuada del material. Seleccione la estación y las herramientas en función de las dimensiones reales de la sección, la resistencia del material, el espesor y la geometría del acabado, ni una sola capacidad de la máquina.
Para la planificación de piezas de conexión terminadas, consulte fabricación de soporte, cartela y placa de montaje. Esta página se centra en el flujo de trabajo de preparación de material plano y en ángulo.
Emparejar el stock con la estación de trabajo
Defina los tamaños y el grosor de las patas angulares, o el ancho y el grosor de la barra plana, junto con la longitud de corte, el patrón de orificios y la geometría de la muesca. Revisar acceso, soporte y posicionamiento en cada operación.
Cizalla, punzonado & Ángulo de entallado y material plano
Utilizar la estación punzonadora-cizalla correspondiente a la sección de stock requerida. Los cortes rectos, cortes en ángulo y trabajos a inglete deben ajustarse a las hojas, herramientas y clasificación de estación publicadas específicas. No asuma que cada modelo o accesorio proporciona cada geometría de corte.
Para orificios, especifique el diámetro, el espesor del material y el alcance requerido para posicionar la pieza de trabajo. Para muescas, proporcione el perfil y las dimensiones y verifique el espacio libre de la herramienta alrededor de las patas del ángulo o las características existentes. Revisa el MIW-T estaciones de trabajo punzonadora-cizalla y utillaje opcional contra esos requisitos.
Planificar soporte para stock largo y definir cómo se ubica y retira la pieza cortada o punzonada en cada estación. Las disposiciones de manipulación y las paradas repetidas deben adaptarse a la longitud del stock y al tamaño del lote.
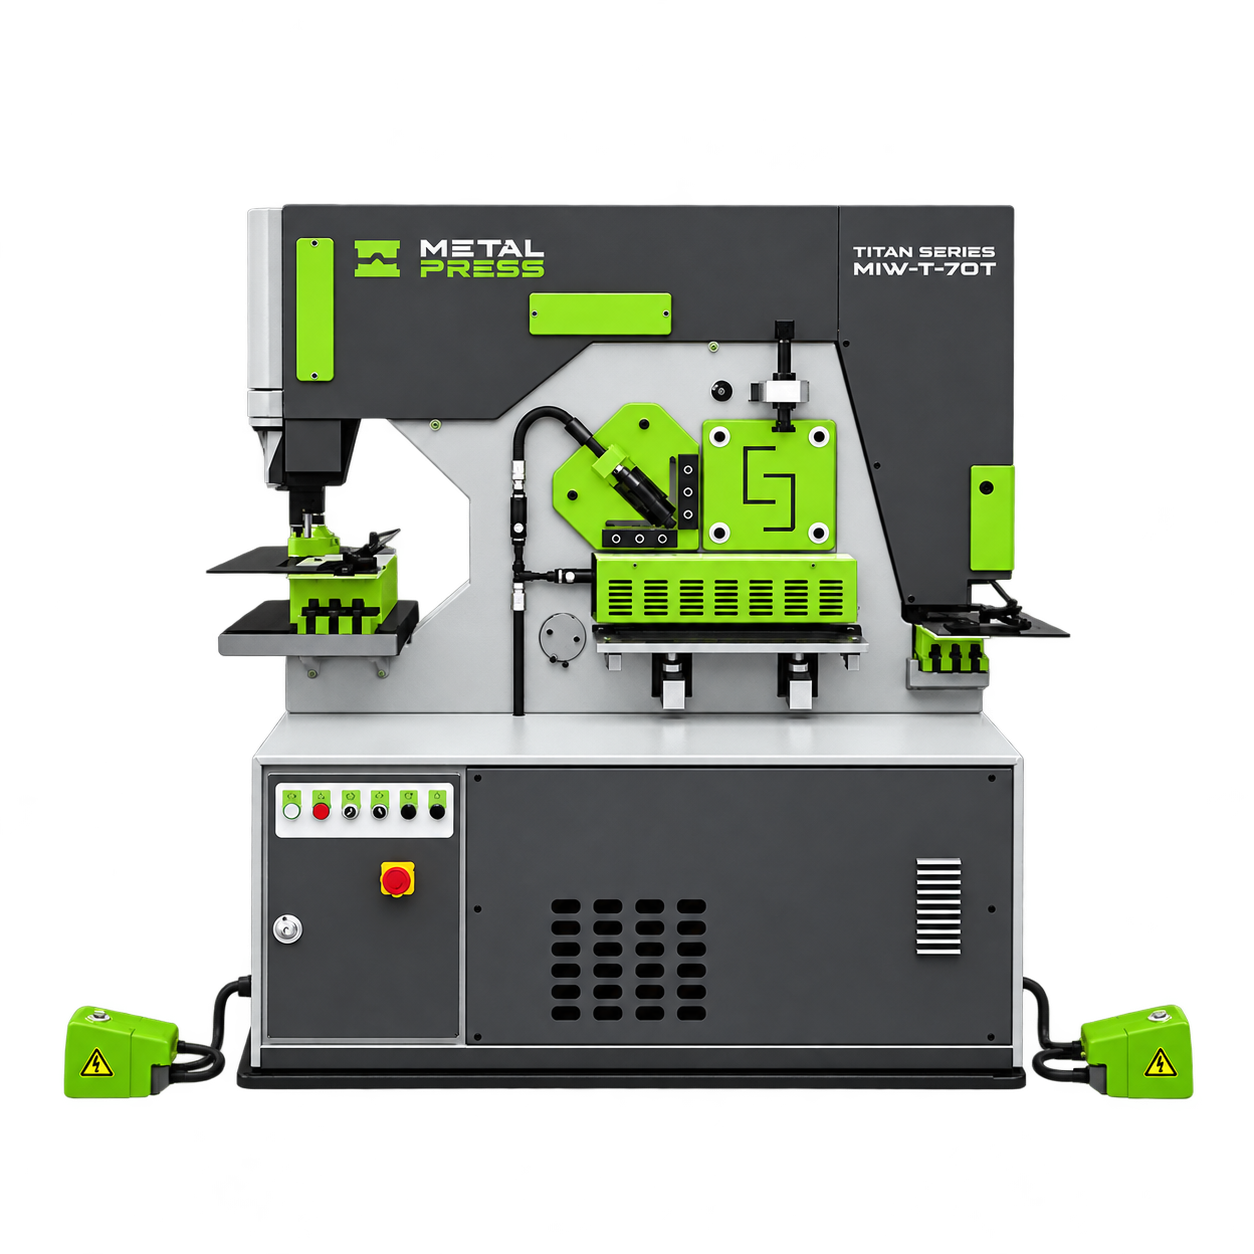
Planificar preparación de existencias repetibles
Longitud de corte extremos de referencia &
Elija un extremo de referencia consistente y defina la longitud final, el ángulo de corte y la condición final aceptable. Tenga en cuenta cualquier desbarbado o acabado posterior en el plano de dibujo e inspección.
Ubicación del orificio Acceso &
Defina los centros de los agujeros a partir de los bordes de referencia especificados. Verifique el acceso al punzón, la profundidad de la garganta, la interferencia de las patas angulares y el soporte de la pieza de trabajo antes de seleccionar la herramienta. El tamaño del orificio y el espesor del material deben adaptarse a la combinación de estación y herramienta.
Medición de posicionamiento repetido &
Revise los topes, las mesas de soporte y las disposiciones de medición disponibles para longitudes de corte recurrentes y patrones de orificios. Especifique si el reposicionamiento es manual o requiere un sistema de posicionamiento opcional. Confirme la configuración propuesta en lugar de asumir que la automatización es estándar.
Secuencia de operación Inspección &
Decida si cortar, perforar o hacer muescas es lo primero en función del acceso y las superficies de referencia disponibles. Verifique la longitud, la ubicación del orificio, las dimensiones de la muesca, las rebabas y el ajuste en puntos de inspección definidos.
Capacidad específica de material y sección
Proporcione el grado y la condición exactos del material, no solo "acero". Para el material en ángulo, incluya tanto las dimensiones como el espesor de las patas; para material plano, incluya el ancho y el grosor. La resistencia del material y la geometría de la sección afectan la clasificación de la máquina y la selección de herramientas aplicables.
Confirme los límites de corte y punzonado para cada estación de trabajo por separado. Cuando el dibujo requiera ángulos especiales, orificios con formas o muescas inusuales, revise la disposición real de las herramientas y el acceso antes de realizar el pedido. El conjunto terminado requiere su propio diseño y evaluación de carga.
Prepare su consulta sobre barras planas y angulares
Envíe las especificaciones de stock, calidad del material, dimensiones de la sección, longitudes de corte, ángulos finales, tamaños y ubicaciones de orificios, planos de muescas y tolerancias. Incluya cantidades de lote típicas, tamaños recurrentes y el stock más largo que se manejará.
Agregue espacio disponible, requisitos de soporte de stock, disposiciones de carga y energía del sitio. Analice sus requisitos de fabricación de ángulos y barras planas con MetalPress para revisar el modelo MIW-T, estaciones de trabajo individuales y herramientas.
Preguntas sobre la fabricación de barras planas y hierro angular
Una punzonadora-cizalla hidráulica puede combinar adecuadas operaciones de corte, punzonado y entallado de material. Revisa el MIW-T punzonadora-cizalla por capacidad de estación, utillaje y acceso para el ángulo o sección plana propiamente dicha.
Sí, cuando el tamaño de la sección, el espesor y el material se ajustan a la estación de corte en ángulo y a las cuchillas seleccionadas. Confirme la geometría de corte requerida y la clasificación específica del modelo.
La capacidad de inglete depende de la estación de trabajo, la disposición de las hojas, las herramientas y la geometría del material. Proporcionar las dimensiones de sección y ángulo requeridas para la revisión de la configuración; No asuma que todas las configuraciones de punzonadora-cizalla hacen los mismos cortes.
Especifique el diámetro del orificio, el espesor del material, los centros de los orificios, las distancias al borde y las dimensiones de ambas patas angulares. Verifique el acceso a la garganta, la interferencia de las patas, la compatibilidad del punzón y la matriz y el soporte de la pieza de trabajo.
Utilizar topes, calibres y referencias de localización adecuados, con soporte adecuado al stock. Revise el equipo de posicionamiento opcional disponible en comparación con el tamaño del lote y las tolerancias requeridas.
El MIW-T página de producto punzonadora-cizalla hidráulica enumera modelos, especificaciones de estaciones de trabajo e información de configuración. Utilice esas clasificaciones con el stock y el plano de piezas para seleccionar el equipo.
PLANIFICA TU PRÓXIMO
Comparta sus requisitos de ángulos y material plano para revisar corte, punzonado, entallado, calibrado y herramientas.